Guia do Terminal de Prensagem a Frio
Selecione e verifique os terminais de prensagem a frio para Conexões de crimpagem confiáveis
Combine o condutor, o corpo do terminal, o formato da conexão, o sistema de isolamento e a ferramenta de crimpagem em uma combinação aprovada. Este guia ajuda compradores, montadores de painéis e equipes de fiação a definirem os requisitos práticos para terminais de prensagem a frio antes da seleção do modelo e do início da produção.
Responda primeiro
Como você escolhe um terminal de prensagem a frio?
Comece pelo condutor em si, depois escolha a interface de conexão e a proteção ambiental. Selecione um terminal que aceite explicitamente a construção e o tamanho do condutor e use a ferramenta de crimpagem, a matriz e as dimensões de aplicação especificadas pelo fabricante do terminal.
O terminal, o fio e as ferramentas formam um único sistema de crimpagem. Um terminal com aparência correta ainda pode produzir uma junção não confiável se a construção do fio, o diâmetro do isolamento, a geometria da matriz, o comprimento da decapagem ou a configuração da ferramenta estiverem incorretos.
Defina o condutor
Cobre ou outro material permitido, mm² ou AWG, número de fios, revestimento, tipo de isolamento e diâmetro externo.
Defina a conexão
Pino, parafuso, aba, conector de acoplamento, emenda em linha ou entrada de bloco de terminais com dimensões exatas.
Defina o ambiente
Temperatura, vibração, umidade, produtos químicos, exposição à corrosão, invólucro e procedimento de manutenção.
Libere o processo de crimpagem
Código do terminal, código do fio, comprimento de decapagem, ferramentas, dimensões da crimpagem, requisitos de inspeção e teste.
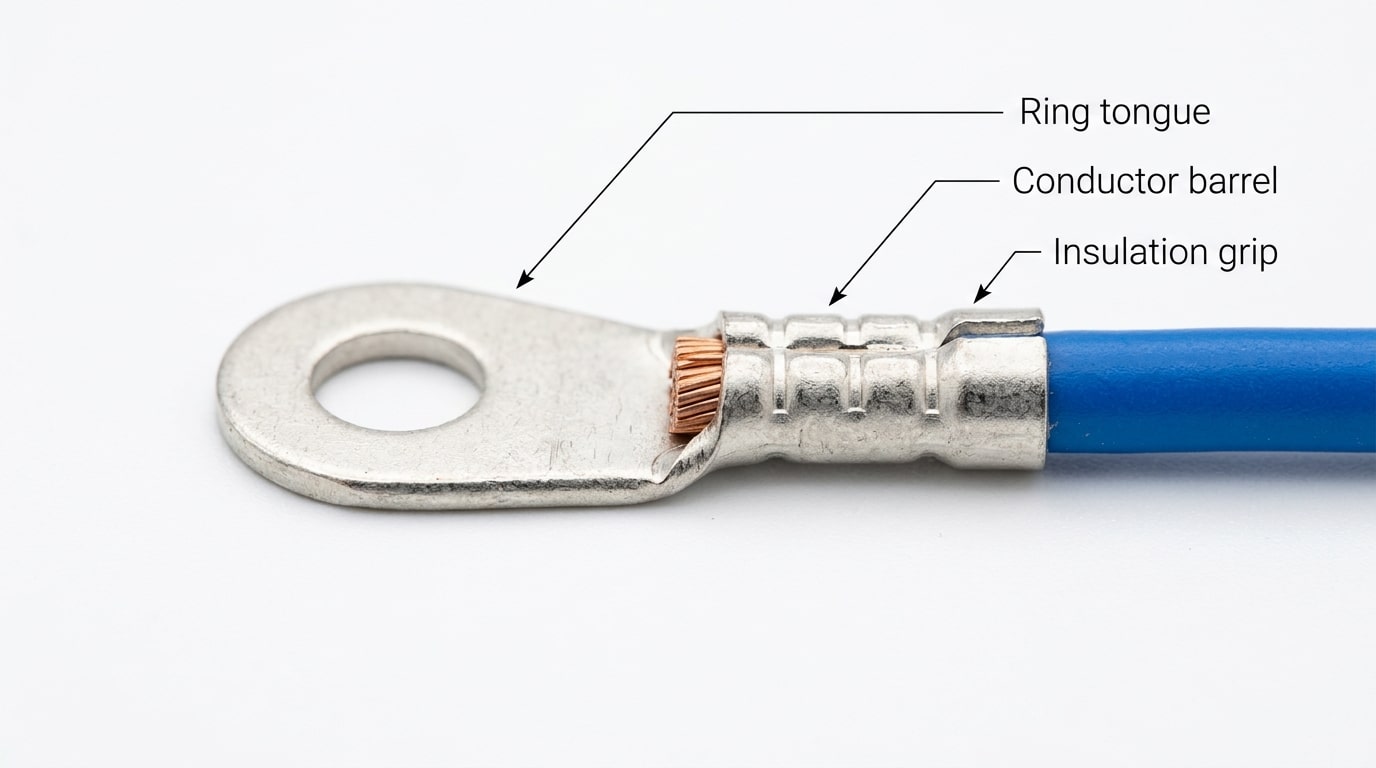
Anatomia Terminal
Leia o terminal como três zonas de trabalho
A construção exata varia de acordo com a família de terminais. Antes de escolher o produto e as ferramentas, identifique qual parte conduz a corrente, qual parte suporta o isolamento e qual parte se encaixa no equipamento.
Ponto de partida para seleção interativa
Construa um prático prensagem a frio direção terminal
Selecione cinco condições de projeto. O resultado cria uma direção inicial e adiciona o resumo à janela pop-up de consulta. Isso não substitui a especificação exata do produto e da aplicação de crimpagem.
Tipos de terminais de prensagem a frio
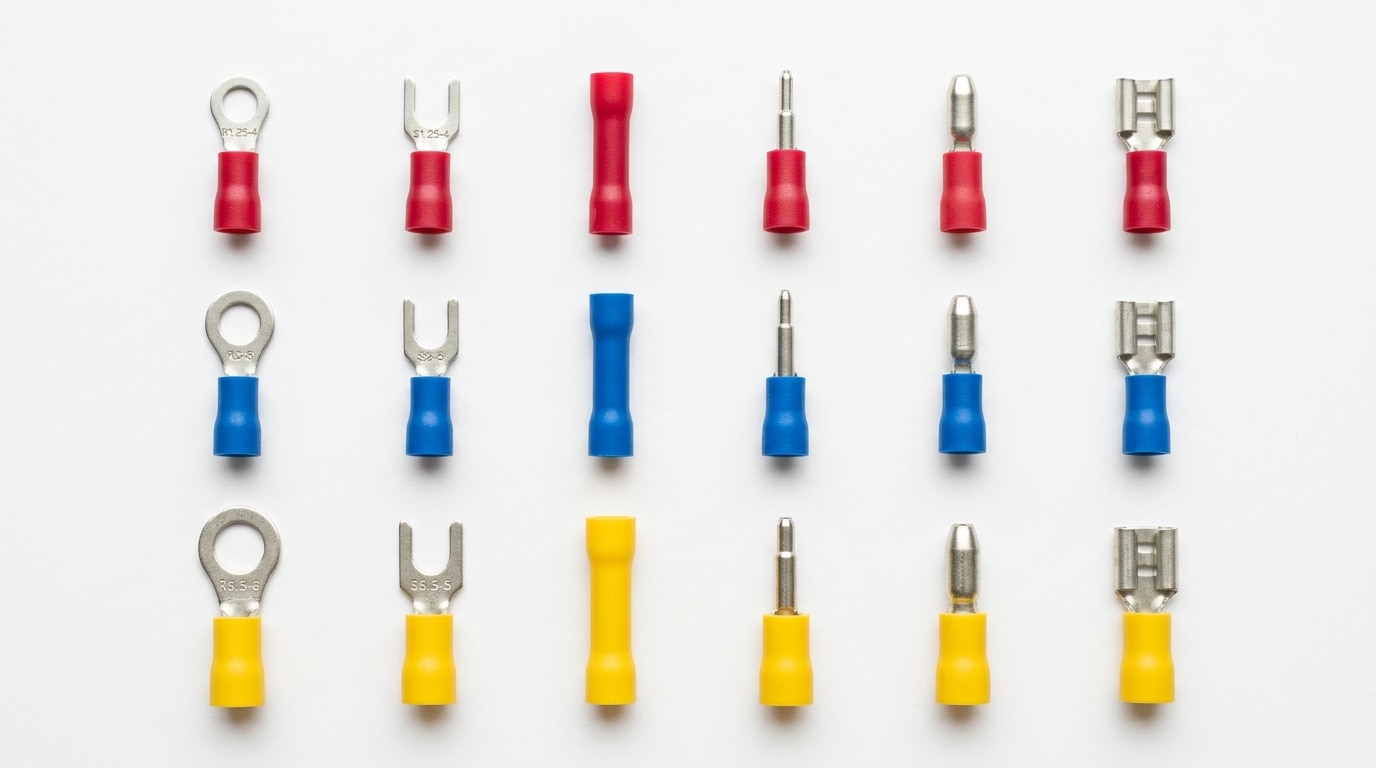
Escolha o formato de contato dentre as opções. interface de equipamento
A espessura do fio determina a direção do cilindro; a conexão do equipamento determina o formato da lingueta ou encaixe. Ambos devem estar corretos.
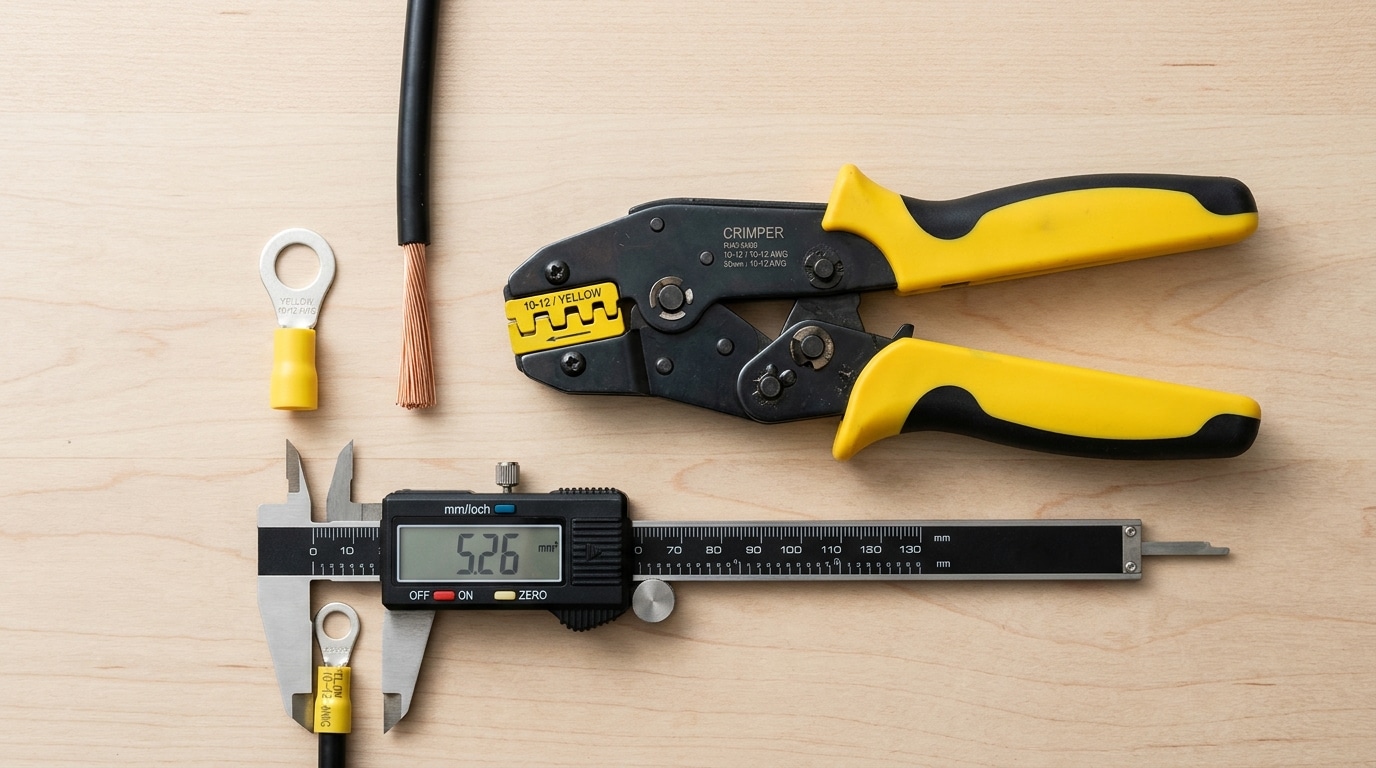
Terminais de anel
Um anel fechado envolve o pino e permanece preso até que a porca ou o parafuso seja removido. Use onde a retenção é mais importante do que a desconexão rápida.
Terminais de garfo e pá
É possível instalar uma lingueta aberta sem remover completamente o parafuso. Utilize apenas onde o projeto da conexão permitir uma lingueta aberta e proporcionar uma retenção adequada.

Terminais de lâmina e de desconexão rápida
Abas macho e receptáculos fêmea criam uma conexão de encaixe fácil de usar. Considere a largura da aba, a espessura, a retenção e os ciclos de acoplamento como uma interface de conector definida.
Emendas de topo e emendas paralelas
Una os condutores sem um pino ou terminal. Cada entrada de fio, combinação de condutores, método de vedação e requisito de suporte devem ser incluídos na especificação da emenda.
Terminais de pino e terminais de extremidade de fio
Forneça uma extremidade controlada para conexões de parafuso ou mola compatíveis. Terminais de pino e terminais de compressão são sistemas de produtos diferentes e devem ser aceitos pelo terminal receptor.

Terminais de cabo tubulares
Condutores de maior calibre geralmente utilizam terminais tubulares e ferramentas mecânicas, hidráulicas ou motorizadas específicas. Trate-os como um produto e processo distintos dos pequenos terminais pré-isolados.
Compatibilidade de fios e canos
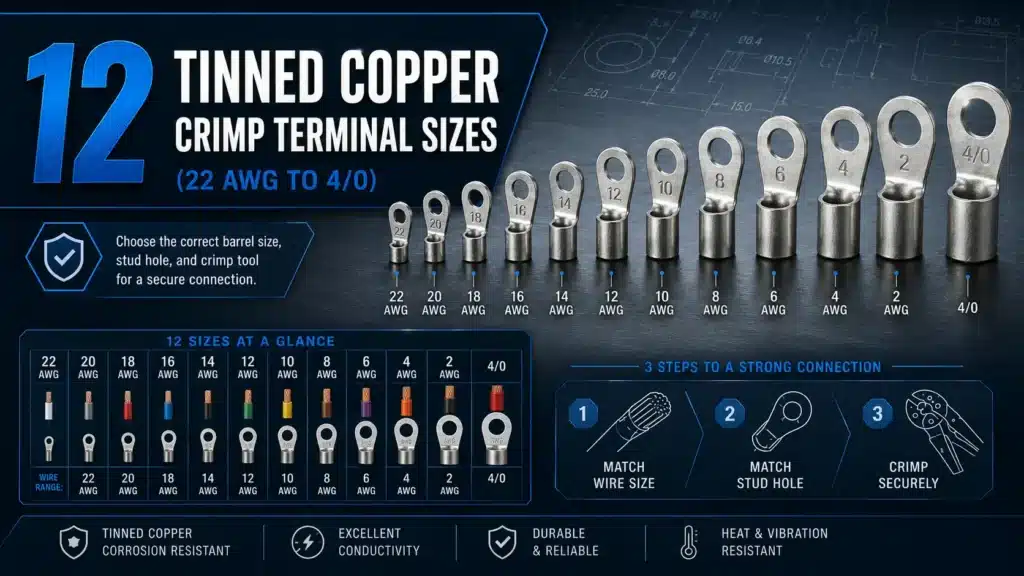
O tamanho nominal é apenas o primeira verificação do fio
Dois fios marcados com a mesma bitola (mm²) ou AWG podem ter números de filamentos, diâmetros de condutores, revestimentos e diâmetros externos de isolamento diferentes. O terminal e a ferramenta devem ser compatíveis com o fio em questão.
Processo de crimpagem controlada
A qualidade é produzida pelo configuração completa do aplicativo
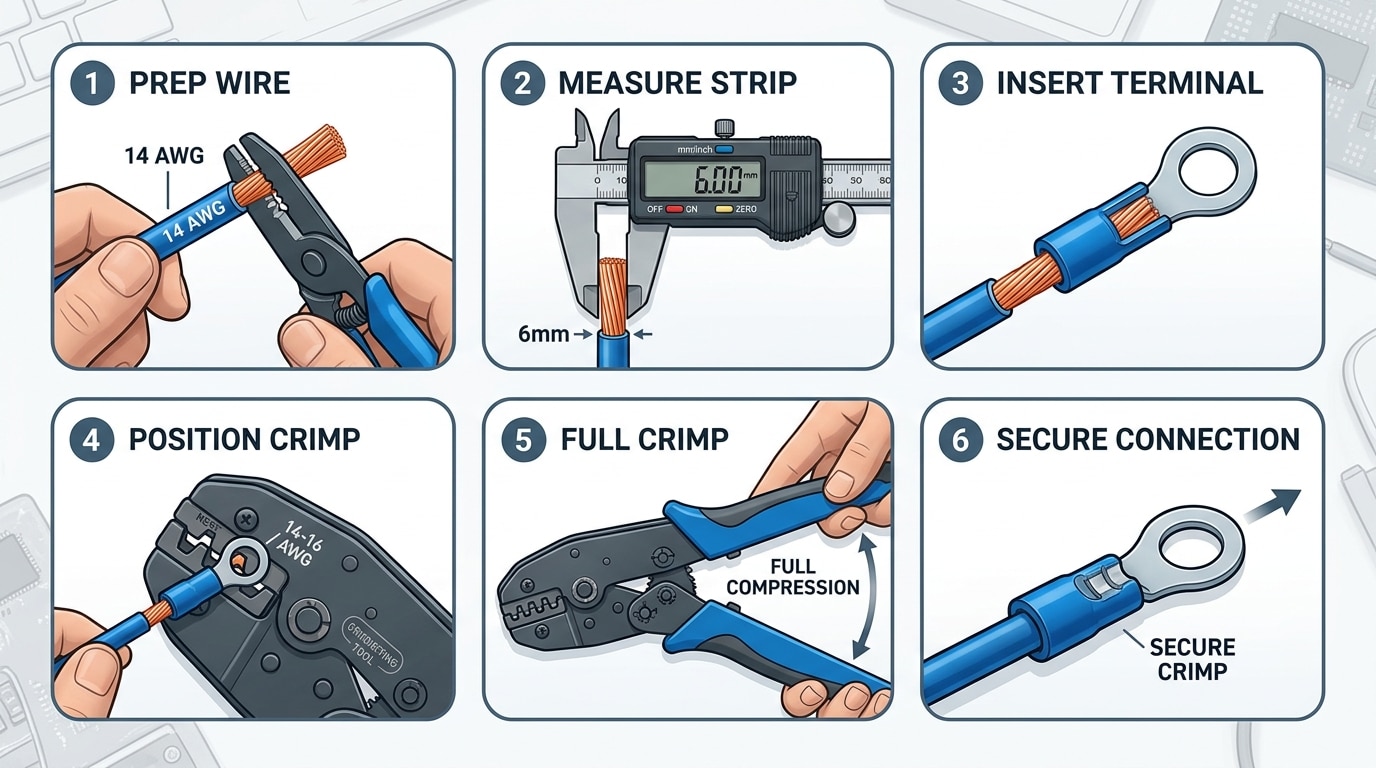
Utilize as especificações de aplicação e as ferramentas aprovadas pelo fabricante do terminal. Os passos abaixo organizam o processo, mas não substituem as instruções específicas do modelo.
Verificar materiais
Confirme o código do terminal, o código do fio, o lote, a condição, a ferramenta aprovada, a matriz, o aplicador e o registro de configuração atual.
Prepare o fio
Desencape no comprimento especificado sem danificar, cortar, perder ou contaminar os fios condutores.
Posicione o terminal
Posicione o cano, a costura, a lingueta e o suporte de isolamento na posição correta da matriz.
Inserir completamente
Coloque todos os fios dentro do tubo condutor e posicione o isolamento na zona de suporte especificada.
Complete o ciclo
Utilize a ferramenta de ciclo controlado ou pressione totalmente; não corrija uma crimpagem inadequada apertando a mesma junta novamente.
Inspecionar e verificar
Verifique a aparência e as dimensões e, em seguida, execute o plano de verificação mecânica ou elétrica necessário.
Aceitação de crimpagem
Libere a conexão com evidências mensuráveis
Um plano de controle confiável separa a aprovação da configuração, a inspeção de rotina e a verificação periódica. Utilize limites baseados nas especificações exatas do terminal e da aplicação, em vez de uma tabela universal de força ou altura de crimpagem.
Terminal e fio corretos
Antes da instalação, verifique os códigos dos itens, as especificações do condutor, o diâmetro do isolamento, o lote e as substituições aprovadas.
Altura e largura da crimpagem
Realize a medição no local definido, utilizando o método especificado, e compare com os limites estabelecidos para a combinação terminal-fio-ferramenta.
Fios e enchimento de barril
Confirme se todos os fios estão presos, se a posição do condutor está correta e se não há fios cortados, dobrados ou soltos.
Restrição da jaqueta
Verifique se a crimpagem do suporte está corretamente posicionada e fixada, sem danificar o isolamento.
Verificação da força de tração
Utilize as especificações aplicáveis de terminais, fios e projetos para preparação de amostras, velocidade de teste, força mínima e interpretação de falhas.
Resistência e temperatura
Quando necessário, valide a queda de tensão, a estabilidade da resistência, a elevação da temperatura ou o desempenho ambiental de acordo com o programa de testes definido.
Comparação de construção
Selecione o isolamento e o estilo do barril a partir do ambiente de instalação
Os valores de temperatura, materiais e aprovações variam conforme o produto. Use esta tabela para definir a direção e, em seguida, confirme os dados exatos do modelo.
| Direção terminal | Ponto de partida útil | Confirme antes de liberar |
|---|---|---|
| Terminal pré-isolado | Equipamentos internos e fiação de controle onde o suporte de isolamento e a gama de fios são adequados à aplicação. | Material isolante, faixa de temperatura, requisitos de chama, diâmetro externo do fio, faixa de bitola do cano, matriz e sistema de cores. |
| Terminal não isolado | Conjuntos compactos ou aplicações que utilizam proteção separada, como bota, manga ou invólucro. | Proteção contra contato, espaçamento, isolamento pós-crimpagem, suporte do condutor, revestimento e ambiente de instalação. |
| Terminal selado ou termocontrátil | Os cintos de segurança ficam expostos à umidade, respingos ou contaminantes mesmo após a aprovação de todo o processo de vedação. | Material de vedação, processo de recuperação, adesivo, diâmetro externo do cabo, temperatura, exposição a produtos químicos e inspeção final. |
| Contato de cano aberto | Fabricação de conectores e chicotes elétricos utilizando um processo dedicado de contato, aplicação e inserção. | Cavidade de contato, crimpagem do condutor e do isolamento, altura da crimpagem, entrada em forma de sino, aba de corte, inserção e retenção. |
| Terminal de cabo tubular | Condutores de energia de maior calibre conectados a um barramento aparafusado, dispositivo ou terminal de bateria. | Classe do condutor, corpo, palma, pino, código da matriz, número e sequência de compressões, padrão e vedação. |
Evite falhas na crimpagem
A maioria dos fracassos começa com um entrada de processo incompatível
Utilize essas verificações durante a configuração das ferramentas, aprovação do primeiro artigo e auditorias de produção de rotina.
Padrões e Evidências Práticas
Utilize os padrões atuais com o especificação exata da aplicação
A norma aplicável depende do tipo de terminal, da gama de condutores, do equipamento e da sua destinação. Estas referências organizam a análise; não substituem a certificação do modelo nem os requisitos do projetista do equipamento.
IEC 60352-2: 2024
A publicação atual da IEC abrange requisitos gerais, métodos de teste e orientações práticas para conexões crimpadas sem solda aplicáveis, incluindo faixas definidas de terminais não isolados ou pré-isolados e fios dentro de seu escopo.
Veja a publicação da IEC →Manual de Crimpagem de Qualidade Molex
Este manual da indústria explica por que o terminal, o fio e as ferramentas são os três elementos-chave de um processo de crimpagem e aborda a configuração, a medição, o teste de tração e o reconhecimento de defeitos comuns.
Abra o manual →Dados de aplicação do terminal
Mantenha em conjunto o código de terminal aprovado, o código do condutor, o comprimento da decapagem, as ferramentas, a matriz ou o aplicador, as dimensões da crimpagem, os limites de teste e o método de inspeção. A combinação aprovada é mais importante do que qualquer tabela genérica.
Prepare uma consulta útil
Envie três grupos de dados para uma correspondência de terminal mais rápida.
Uma folha de dados de fios, um desenho do dispositivo e uma amostra de terminal existente podem evitar várias rodadas de perguntas sobre modelos e ferramentas.
Fiação e serviço elétrico
Material do condutor, mm² ou AWG, construção dos fios, revestimento, tipo de isolamento e diâmetro externo, corrente do circuito, tensão e temperatura.
Conexão e ambiente
Anel, garfo, aba, emenda, pino ou lingueta; dimensões do pino ou da aba; dispositivo de acoplamento; vibração, umidade, produtos químicos e invólucro.
Produção e fornecimento
Ferramenta manual ou prensa, volume de produção, documentos de inspeção e teste, quantidade, destino, embalagem, etiquetas e cronograma.
Perguntas frequentes sobre o terminal de prensagem a frio
Perguntas do comprador e do processo de crimpagem
Essas respostas definem uma direção de seleção. A aprovação final requer a especificação exata do terminal, do fio, das ferramentas e do projeto.
O que é um terminal de prensagem a frio?
Terminal de prensagem a frio é um termo comercial comum para um terminal de crimpagem fixado a um condutor preparado por compressão mecânica, sem soldagem. O produto exato pode ser um anel, garfo, lâmina, receptáculo, emenda, pino, ponteira ou terminal de cabo.
Como faço para escolher o tamanho correto do terminal?
Utilize as especificações reais do material condutor, seção transversal ou AWG, construção dos fios e diâmetro externo da isolação. Confirme se todos os valores estão dentro dos dados exatos de aplicação do terminal e das ferramentas.
Posso selecionar um terminal pré-isolado pela cor?
A cor pode ajudar a identificar tamanhos dentro de uma família de produtos definida, mas não é um padrão de dimensionamento universal. Sempre verifique o modelo impresso e a faixa de condutores indicada.
Qual a diferença entre um terminal de anel e um terminal de garfo?
Um anel envolve completamente o pino e normalmente requer a remoção do parafuso para desconexão. Um garfo possui uma lingueta aberta para facilitar a manutenção, mas seu uso deve ser permitido pelo projeto da conexão e pelos requisitos de retenção.
É possível crimpar fios rígidos?
Somente quando o terminal, as ferramentas e as especificações aplicáveis permitirem o uso de condutores sólidos. Muitos terminais de crimpagem comuns são projetados para construções específicas de fios trançados.
É possível crimpar dois fios em um único terminal?
Utilize terminais de crimpagem de dois fios somente quando os dados de aplicação do terminal permitirem explicitamente ambos os tamanhos de condutor, construções e dimensões de isolamento combinadas. Não improvise uma conexão de dois fios.
Devo torcer as mechas antes de frisá-las?
Siga as especificações de preparação dos fios e terminais. Evite torções descontroladas que alterem o diâmetro do condutor, a disposição dos fios ou o preenchimento do terminal, e não perca nem corte os fios.
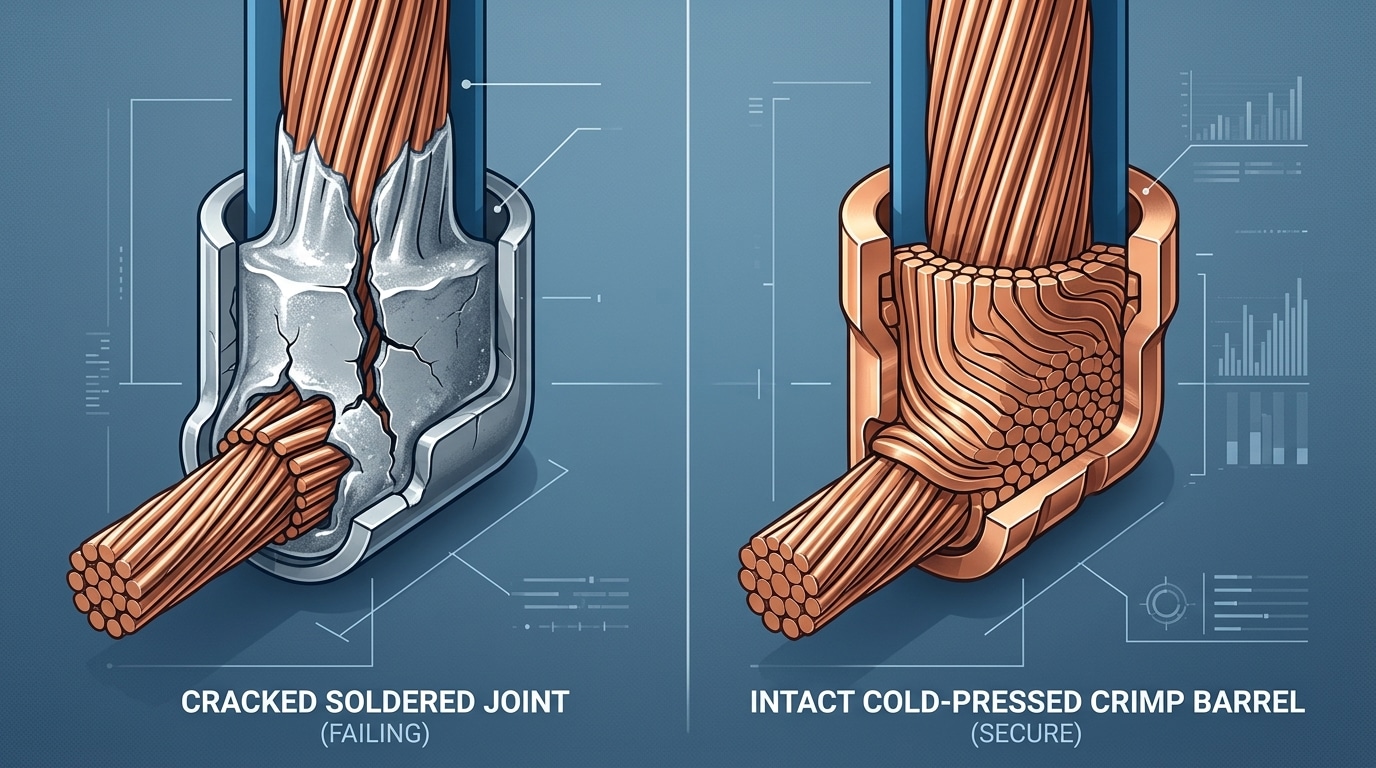
Posso soldar um terminal de prensagem a frio depois de crimpá-lo?
Não adicione solda a menos que um processo aprovado exija e valide explicitamente a sua utilização. Um terminal projetado para crimpagem sem solda deve ser produzido e inspecionado de acordo com o processo de crimpagem especificado.
Um terminal de crimpagem pode ser reutilizado?
Um terminal que já foi crimpado deve normalmente ser tratado como uma peça de uso único. Remova o terminal rejeitado e refaça-o com um novo terminal, seguindo o procedimento de reparo.
Como posso saber se uma crimpagem está boa?
Verifique a identificação dos terminais e fios, a captura dos filamentos, a posição do condutor e do isolamento, a condição do conector e as dimensões de crimpagem especificadas. Aplique a força de tração necessária ou o plano de verificação elétrica; a aparência por si só não é suficiente.
Que informações são necessárias para substituir um terminal existente?
Envie todas as marcações, fotos da frente e da lateral, dados do condutor, dimensões do pino ou da aba, diâmetro externo do isolamento, formato da crimpagem, dispositivo de acoplamento e uma amostra física, se possível.
A SENTOP pode fornecer terminais com ferramentas de crimpagem compatíveis?
A SENTOP pode analisar os requisitos de terminais, gama de condutores, direção de ferramental, quantidade de produção, amostras e documentação solicitados. A disponibilidade e compatibilidade exatas das ferramentas devem ser confirmadas para a série de terminais selecionada.
Continue sua pesquisa
Passe do guia para o caminho de seleção relevante
Suporte de terminal de prensagem a frio
Envie os dados dos fios, as dimensões da conexão e os requisitos de produção.
A SENTOP oferece suporte na seleção de terminais de prensagem a frio, análise de substituições, amostras, discussão sobre ferramentas, requisitos de OEMs e fornecimento em grande escala para montadores de painéis, fabricantes de equipamentos, produtores de chicotes elétricos, distribuidores e compradores de projetos.