Guide des terminaux à pression à froid
Sélectionnez et vérifiez les terminaux à pression à froid pour Connexions à sertir fiables
Assurez-vous que le conducteur, le corps de la borne, la forme du raccordement, le système d'isolation et l'outillage de sertissage forment une combinaison approuvée. Ce guide aide les acheteurs, les tableautiers et les équipes de câblage à définir les exigences pratiques en matière de bornes à sertir à froid avant la sélection du modèle et le lancement de la production.
Répondre d'abord
Comment choisissez-vous un Terminal à pression froide ?
Commencez par le conducteur lui-même, puis choisissez l'interface de connexion et la protection environnementale. Sélectionnez un bornier adapté à la structure et à la section du conducteur, et utilisez l'outil de sertissage, la matrice et les dimensions d'application spécifiés par le fabricant du bornier.
Le terminal, le fil et l'outillage forment un système de sertissage unique. Un terminal d'apparence correcte peut néanmoins produire une jonction défectueuse si la structure du brin, le diamètre de l'isolant, la géométrie de la matrice, la longueur de dénudage ou le réglage de l'outil sont incorrects.
Définir le conducteur
Cuivre ou autre matériau autorisé, mm² ou AWG, nombre de brins, placage, type d'isolation et diamètre extérieur.
Définir la connexion
Goujon, vis, languette, connecteur d'accouplement, épissure en ligne ou entrée de bornier aux dimensions exactes.
Définir l'environnement
Température, vibrations, humidité, produits chimiques, exposition à la corrosion, enceinte et procédure d'entretien.
Libérer le processus de sertissage
Code des bornes, code des fils, longueur de dénudage, outillage, dimensions de sertissage, exigences d'inspection et de test.
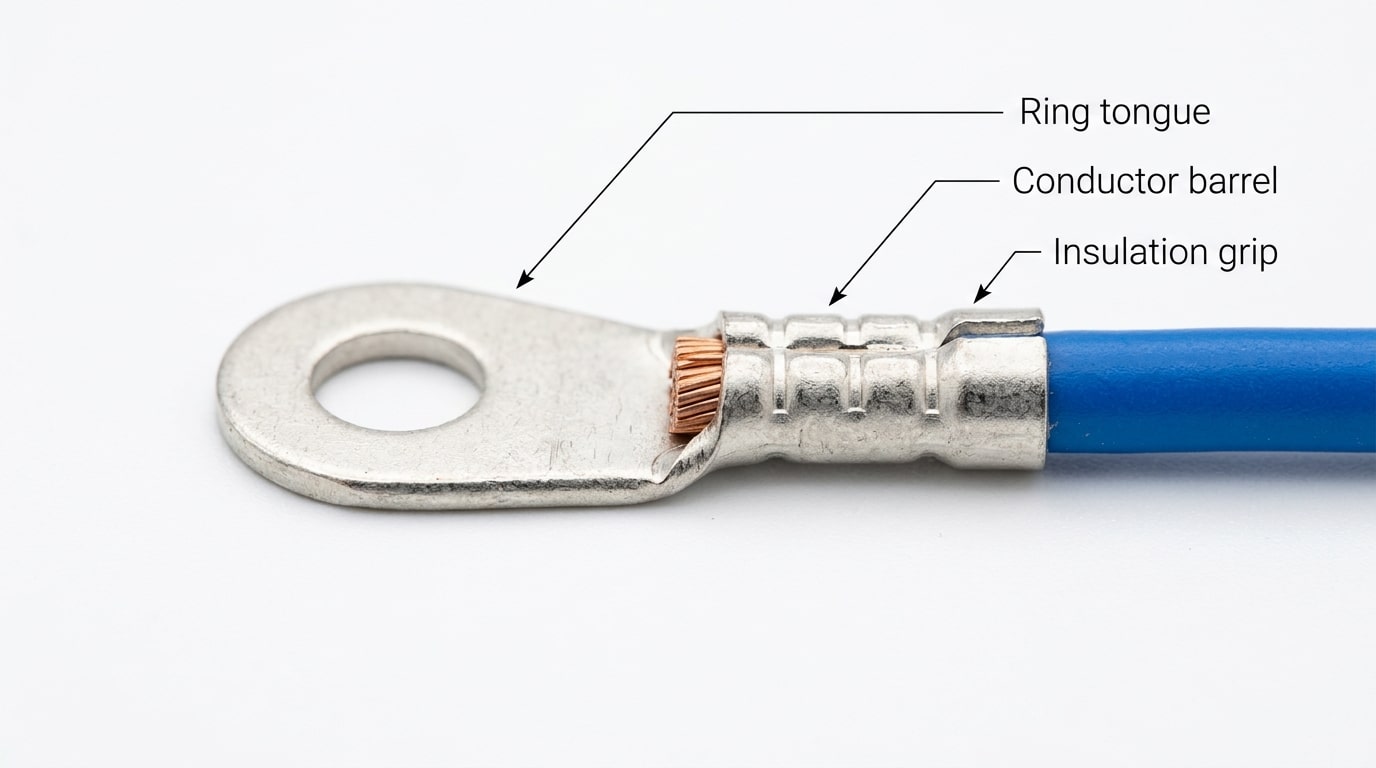
Anatomie terminale
Lisez le terminal comme trois zones de travail
La construction exacte varie selon la famille de bornes. Avant de choisir le produit et l'outillage, identifiez quelle partie conduit le courant, quelle partie assure l'isolation et quelle partie se connecte à l'équipement.
Point de départ de la sélection interactive
Construire un direction terminale de pression à froid
Choisissez cinq conditions de projet. Le résultat génère une piste de départ et ajoute un résumé à la fenêtre contextuelle de demande. Il ne remplace pas les spécifications exactes du produit et de l'application de sertissage.
Types de terminaux à pression à froid
Choisissez la forme du contact parmi les interface d'équipement
Le diamètre du fil détermine le sens d'insertion dans le canon ; le type de raccordement détermine la forme de la languette ou de l'accouplement. Les deux doivent être corrects.
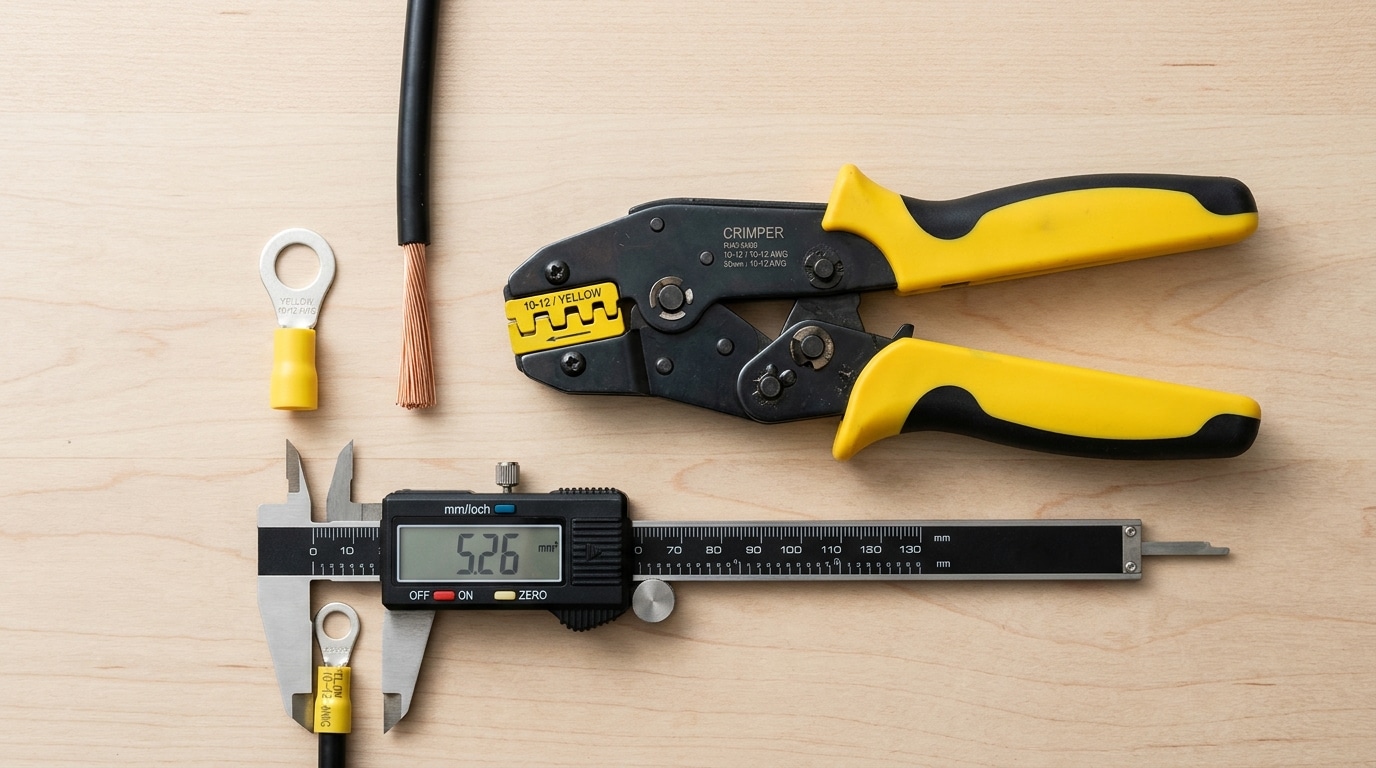
Bornes à anneau
Un anneau fermé entoure le goujon et reste en place jusqu'au retrait de l'écrou ou de la vis. À utiliser lorsque la rétention est plus importante que le démontage rapide.
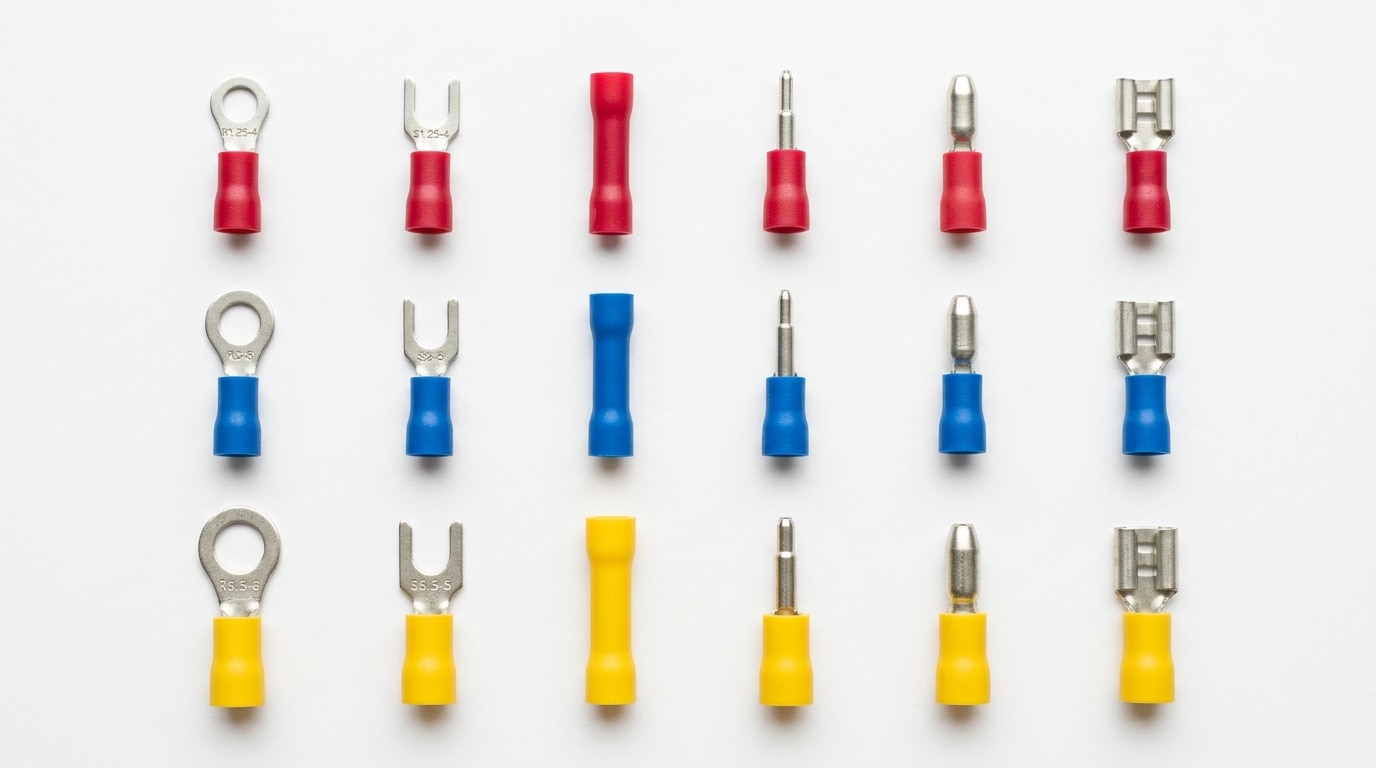
Bornes à fourche et à bêche
Une languette ouverte peut être installée sans retirer complètement la vis. À utiliser uniquement lorsque la conception de la connexion permet une fourche ouverte et assure une rétention adéquate.

Bornes à lame et à déconnexion rapide
Les languettes mâles et les réceptacles femelles permettent une connexion par simple pression. La largeur, l'épaisseur, le maintien et le nombre de cycles d'accouplement des languettes constituent une interface de connecteur définie.
Épissures bout à bout et épissures parallèles
Raccordez les conducteurs sans goujon ni languette. Chaque entrée de fil, combinaison de conducteurs, méthode d'étanchéité et exigence de support doit être précisée dans le cahier des charges de l'épissure.
Bornes à broches et embouts de fil
Prévoir une extrémité contrôlée pour les connexions compatibles par vis ou ressort. Les bornes à broches et les embouts sont des systèmes différents et doivent être compatibles avec le terminal récepteur.

Cosses de câbles tubulaires
Les conducteurs de plus grande section utilisent généralement des cosses tubulaires et un outillage mécanique, hydraulique ou motorisé spécifique. Il convient de les traiter comme un produit distinct et de suivre un processus différent de celui des petites bornes pré-isolées.
Compatibilité des fils et des cylindres
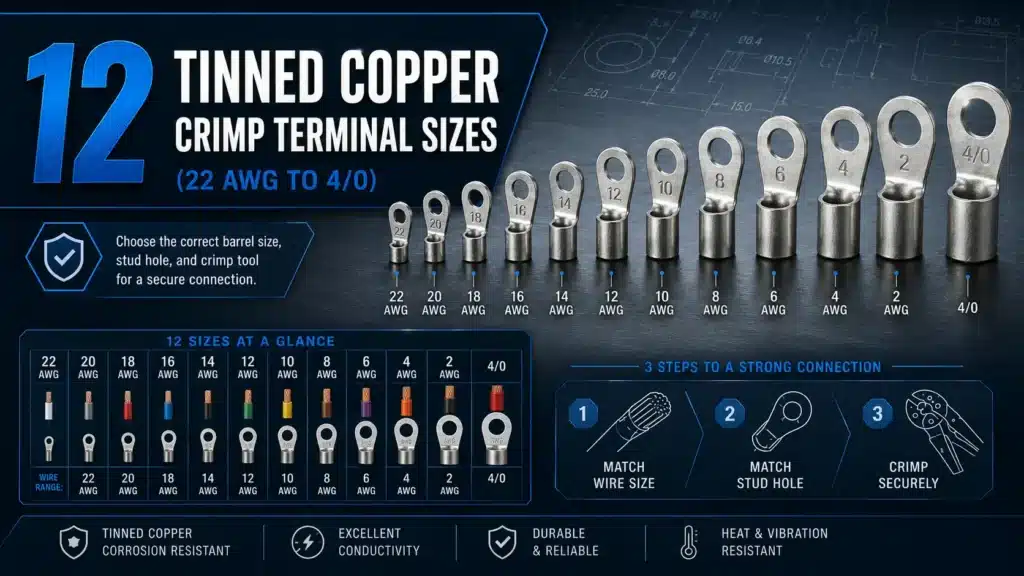
La taille nominale correspond uniquement à la premier contrôle de fil
Deux fils portant la même section (mm² ou AWG) peuvent présenter des différences au niveau du nombre de brins, du diamètre des conducteurs, du plaquage et du diamètre extérieur de l'isolant. La borne et l'outil doivent être compatibles avec le fil utilisé.
Processus de sertissage contrôlé
La qualité est produite par le configuration complète de l'application
Utilisez les spécifications d'application et l'outillage homologués par le fabricant du terminal. Les étapes ci-dessous décrivent le processus, mais ne remplacent pas les instructions spécifiques au modèle.
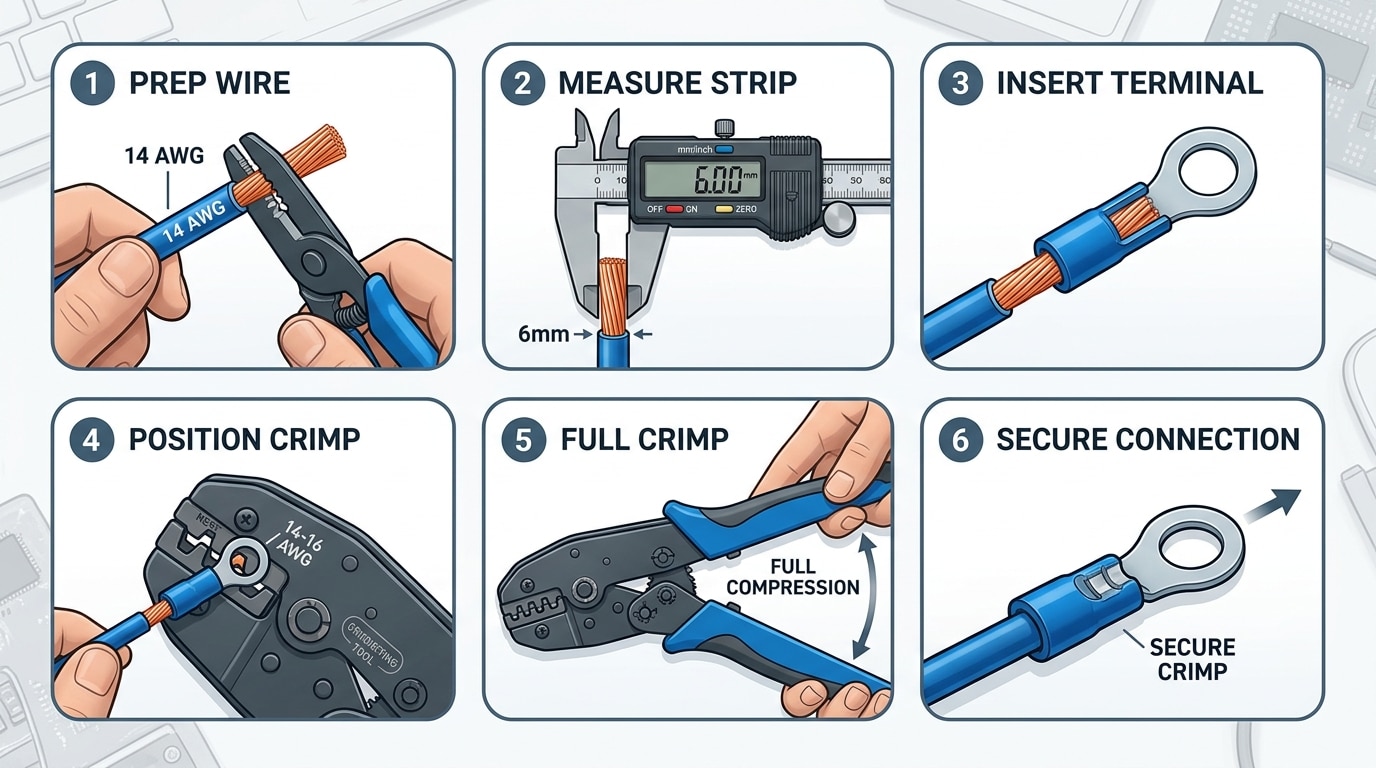
Vérifier les matériaux
Vérifier le code du terminal, le code du fil, le lot, l'état, l'outil approuvé, la matrice, l'applicateur et l'enregistrement de configuration actuel.
Préparez le fil
Dénuder à la longueur spécifiée sans entailler, couper, perdre ou contaminer les brins conducteurs.
Positionner le terminal
Orientez le canon, la couture, la languette et le support d'isolation à l'emplacement correct de la matrice.
Insérer complètement
Placez tous les brins dans le tube conducteur et positionnez l'isolant dans la zone de support spécifiée.
Compléter le cycle
Actionnez l'outil à cycle contrôlé ou la presse à fond ; ne corrigez pas un sertissage défectueux en serrant à nouveau le même joint.
Inspecter et vérifier
Vérifier l'apparence et les dimensions, puis effectuer le plan de vérification mécanique ou électrique requis.
Acceptation du sertissage
Libérez la connexion avec preuves mesurables
Un plan de contrôle fiable distingue l'approbation de la configuration, l'inspection de routine et la vérification périodique. Utilisez les limites issues des spécifications exactes du terminal et de l'application plutôt qu'un tableau universel de force ou de hauteur de sertissage.
Borne et fil corrects
Vérifiez les codes articles, les spécifications des conducteurs, le diamètre de l'isolation, le lot et les substitutions approuvées avant l'installation.
hauteur et largeur du sertissage
Mesurer à l'emplacement défini avec la méthode spécifiée et comparer avec les limites publiées pour la combinaison terminal-fil-outil.
Brins et remplissage du baril
Vérifiez que tous les brins sont bien fixés, que la position du conducteur est correcte et qu'il n'y a pas de brins coupés, pliés ou qui se sont échappés.
Retenue de veste
Vérifiez, le cas échéant, que le sertissage du support est correctement positionné et maintenu sans endommager l'isolation.
vérification de la force de traction
Utilisez les spécifications applicables en matière de terminal, de fil et de projet pour la préparation des échantillons, la vitesse de test, la force minimale et l'interprétation des défaillances.
Résistance et température
Le cas échéant, valider la chute de tension, la stabilité de la résistance, l'élévation de température ou les performances environnementales selon le programme de test défini.
Comparaison de construction
Sélectionnez l'isolation et le style du fût parmi les environnement d'installation
Les valeurs de température, les matériaux et les homologations varient selon le produit. Utilisez ce tableau pour définir la direction, puis vérifiez les données exactes du modèle.
| Direction terminale | Point de départ utile | Confirmer avant publication |
|---|---|---|
| Borne pré-isolée | Câblage intérieur des équipements et des commandes où le support d'isolation et la gamme de câbles conviennent à l'application. | Matériau isolant, plage de température, exigences en matière de flamme, diamètre extérieur du fil, plage de diamètre du canon, système de matrice et de couleur. |
| Borne non isolée | Assemblages ou applications compacts utilisant une protection séparée par manchon, gaine ou boîtier. | Protection contre les contacts, espacement, isolation après sertissage, support du conducteur, plaquage et environnement d'installation. |
| Borne scellée ou thermorétractable | Les harnais exposés à l'humidité, aux éclaboussures ou aux contaminants une fois le processus de scellage complet approuvé. | Matériau d'étanchéité, processus de récupération, adhésif, diamètre extérieur du câble, température, exposition chimique et inspection finale. |
| Contact à canon ouvert | Production de boîtiers de connecteurs et de faisceaux de câbles utilisant un processus dédié de contact, d'applicateur et d'insertion. | Cavité de contact, sertissage du conducteur et de l'isolant, hauteur de sertissage, embouchure évasée, languette de coupure, insertion et rétention. |
| Cosse tubulaire pour câble | Conducteurs d'alimentation de plus grande section connectés à un bus, un appareil ou une borne de batterie boulonnée. | Classe du conducteur, barillet, paume, goujon, code de matrice, nombre et séquence de compressions, norme et étanchéité. |
Éviter les défaillances de sertissage
La plupart des échecs commencent par un entrée de processus non concordante
Utilisez ces contrôles lors de la configuration de l'outil, de l'approbation du premier article et des audits de production de routine.
Normes et preuves pratiques
Utilisez les normes actuelles avec le spécifications exactes de l'application
La norme applicable dépend du type de borne, de la section des conducteurs, de l'équipement et de sa destination. Ces références servent de cadre à l'analyse ; elles ne remplacent ni la certification du modèle ni les exigences du concepteur de l'équipement.
IEC 60352-2: 2024
La présente publication CEI couvre les exigences générales, les méthodes d'essai et les conseils pratiques relatifs aux connexions serties sans soudure applicables, y compris les gammes de tubes non isolés ou pré-isolés et de fils définies dans son champ d'application.
Consulter la publication de la CEI →Manuel de sertissage de qualité Molex
Ce manuel industriel explique pourquoi la borne, le fil et l'outillage sont les trois éléments clés d'un processus de sertissage et aborde la configuration, la mesure, les tests de traction et la reconnaissance des défauts courants.
Ouvrir le manuel →Données d'application terminal
Conservez ensemble le code de borne approuvé, le code de conducteur, la longueur de dénudage, l'outillage, la matrice ou l'applicateur, les dimensions de sertissage, les limites de test et la méthode d'inspection. La combinaison approuvée est plus importante que tout tableau générique.
Préparer une demande utile
Envoyez trois groupes de données pour une correspondance plus rapide avec les terminaux.
Une fiche technique de câblage, un schéma du dispositif et un échantillon de bornes existant peuvent éviter plusieurs séries de questions sur le modèle et l'outillage.
Travaux de câblage et d'électricité
Matériau conducteur, mm² ou AWG, construction du brin, placage, type d'isolation et diamètre extérieur, courant du circuit, tension et température.
Connexion et environnement
Anneau, fourche, languette, épissure, goupille ou cosse ; dimensions du goujon ou de la languette ; dispositif d’accouplement ; vibrations, humidité, produits chimiques et boîtier.
Production et approvisionnement
Outil manuel ou presse, volume de production, documents d'inspection et de test, quantité, destination, emballage, étiquettes et calendrier.
FAQ sur les terminaux de pressage à froid
Questions relatives à l'acheteur et au processus de sertissage
Ces réponses définissent une orientation de sélection. L'approbation finale requiert les spécifications exactes concernant les bornes, les câbles, l'outillage et le projet.
Qu'est-ce qu'un terminal à pression à froid ?
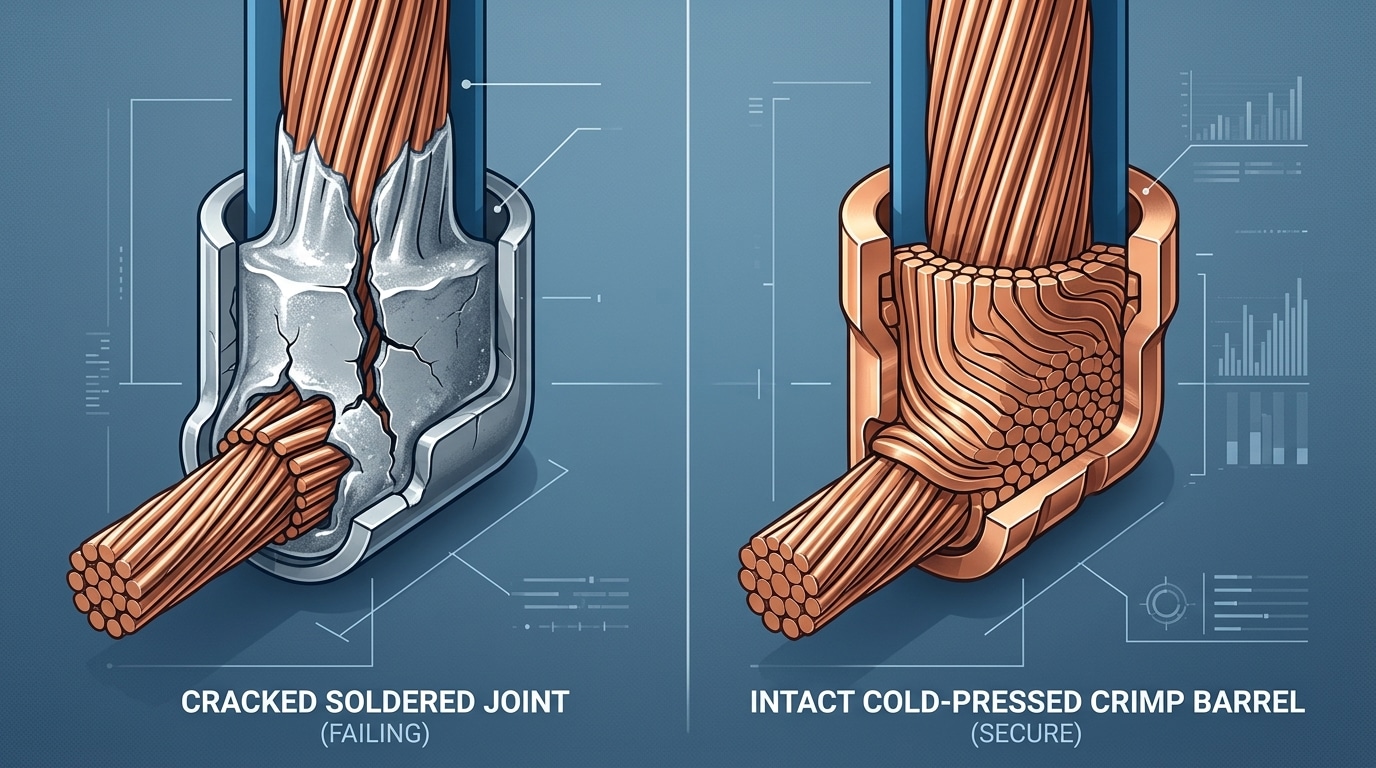
Le terme « borne à sertir à froid » désigne couramment une borne sertie fixée à un conducteur préparé par compression mécanique, sans soudure. Il peut s'agir d'une borne annulaire, fourchue, à lame, réceptacle, épissure, broche, virole ou cosse de câble.
Comment choisir la taille de terminal appropriée ?
Utilisez les caractéristiques réelles du conducteur : matériau, section (ou calibre AWG), construction des brins et diamètre extérieur de l’isolant. Vérifiez que toutes les valeurs correspondent aux données d’application précises des bornes et de l’outillage.
Puis-je choisir un terminal pré-isolé par sa couleur ?
La couleur peut aider à identifier les tailles au sein d'une même gamme de produits, mais il ne s'agit pas d'une norme de dimensionnement universelle. Vérifiez toujours le modèle imprimé et la plage de conducteurs indiquée.
Quelle est la différence entre une cosse à anneau et une cosse à fourche ?
Une bague entoure complètement le goujon et nécessite généralement le démontage de la visserie pour être déconnectée. Une fourche possède une languette ouverte pour faciliter l'entretien, mais son utilisation doit être compatible avec la conception de la connexion et les exigences de retenue.
Peut-on sertir un fil rigide ?
Uniquement lorsque la borne, l'outillage et les spécifications applicables le permettent. De nombreuses bornes à sertir courantes sont conçues pour des configurations de fils multibrins spécifiques.
Est-il possible de sertir deux fils dans une même borne ?
N’utilisez un sertissage à deux fils que si les données d’application du terminal autorisent explicitement les deux sections de conducteurs, leurs constructions et les dimensions combinées de leur isolation. N’improvisez pas de connexion à deux fils.
Dois-je torsader les mèches avant de les crêper ?
Respectez les spécifications de préparation des fils et des bornes. Évitez toute torsion incontrôlée susceptible de modifier le diamètre du conducteur, le câblage ou le remplissage du tube, et ne perdez ni ne coupez aucun brin.
Puis-je souder une borne à sertir à froid après l'avoir sertie ?
N’ajoutez pas de soudure, sauf si un processus approuvé l’exige et le valide explicitement. Une borne conçue pour un sertissage sans soudure doit être fabriquée et inspectée conformément à son processus de sertissage spécifié.
Une cosse à sertir peut-elle être réutilisée ?
Une borne déjà sertie doit normalement être considérée comme une pièce à usage unique. Retirez la borne défectueuse et remplacez-la par une nouvelle borne en suivant la procédure de réparation.
Comment savoir si un sertissage est de bonne qualité ?
Vérifiez l'identité des bornes et des fils, le sertissage des brins, la position du conducteur et de l'isolant, l'état du manchon et les dimensions de sertissage spécifiées. Appliquez la force de traction requise ou suivez le plan de vérification électrique ; l'aspect visuel seul ne suffit pas.
Quelles informations sont nécessaires pour remplacer un terminal existant ?
Veuillez envoyer tous les marquages, les photos de face et de côté, les données du conducteur, les dimensions du goujon ou de la languette, le diamètre extérieur de l'isolation, la forme du sertissage, le dispositif d'accouplement et un échantillon physique si possible.
SENTOP peut-il fournir des bornes avec les outils de sertissage correspondants ?
SENTOP peut examiner les exigences relatives aux bornes, aux conducteurs, à l'outillage, aux quantités à produire, aux échantillons et aux documents. La disponibilité et la compatibilité exactes de l'outillage doivent être confirmées pour la série de bornes sélectionnée.
Poursuivez vos recherches
Passez du guide au chemin de sélection pertinent
Support de terminal à pression froide
Veuillez envoyer les données de câblage, les dimensions de connexion et les exigences de production.
SENTOP propose des services de sélection de bornes à sertir à froid, d'examen des pièces de rechange, d'échantillonnage, de discussion sur l'outillage, de prise en compte des exigences des équipementiers et d'approvisionnement en vrac pour les fabricants de panneaux, les fabricants d'équipements, les producteurs de faisceaux de câbles, les distributeurs et les acheteurs de projets.