Leitfaden für Kaltpress-Terminals
Kaltpressanschlüsse auswählen und überprüfen für Zuverlässige Crimpverbindungen
Passen Sie Leiter, Klemmenhülse, Anschlussform, Isolationssystem und Crimpwerkzeug zu einer zugelassenen Kombination an. Dieser Leitfaden unterstützt Einkäufer, Schaltschrankbauer und Verdrahtungsteams bei der Definition praktischer Anforderungen an Kaltpressklemmen vor der Modellauswahl und Produktionsfreigabe.
Zuerst antworten
Wie wählst du a Kaltpressterminal?
Beginnen Sie mit dem Leiter selbst und wählen Sie anschließend die Anschlussschnittstelle und den Umweltschutz. Wählen Sie eine Aderendhülse, die die Leiterkonstruktion und -größe eindeutig aufnimmt, und verwenden Sie das vom Hersteller der Aderendhülse angegebene Crimpwerkzeug, die Crimpeinlage und die Anwendungsabmessungen.
Klemme, Draht und Werkzeug bilden ein Crimpsystem. Eine optisch korrekte Klemme kann dennoch eine unzuverlässige Verbindung erzeugen, wenn die Litzenkonstruktion, der Isolationsdurchmesser, die Geometrie der Crimpdüse, die Abisolierlänge oder die Werkzeugeinstellung nicht stimmen.
Den Dirigenten definieren
Kupfer oder anderes zulässiges Material, mm² oder AWG, Litzenanzahl, Beschichtung, Isolationsart und Außendurchmesser.
Die Verbindung definieren
Bolzen, Schraube, Lasche, Gegenstecker, Inline-Spleiß oder Klemmenblock-Einführung mit exakten Abmessungen.
Definieren Sie die Umgebung
Temperatur, Vibrationen, Feuchtigkeit, Chemikalien, Korrosionsbelastung, Gehäuse und Wartungsverfahren.
Den Crimpvorgang lösen
Anschlussbezeichnung, Drahtbezeichnung, Abisolierlänge, Werkzeuge, Crimpabmessungen, Prüf- und Testanforderungen.
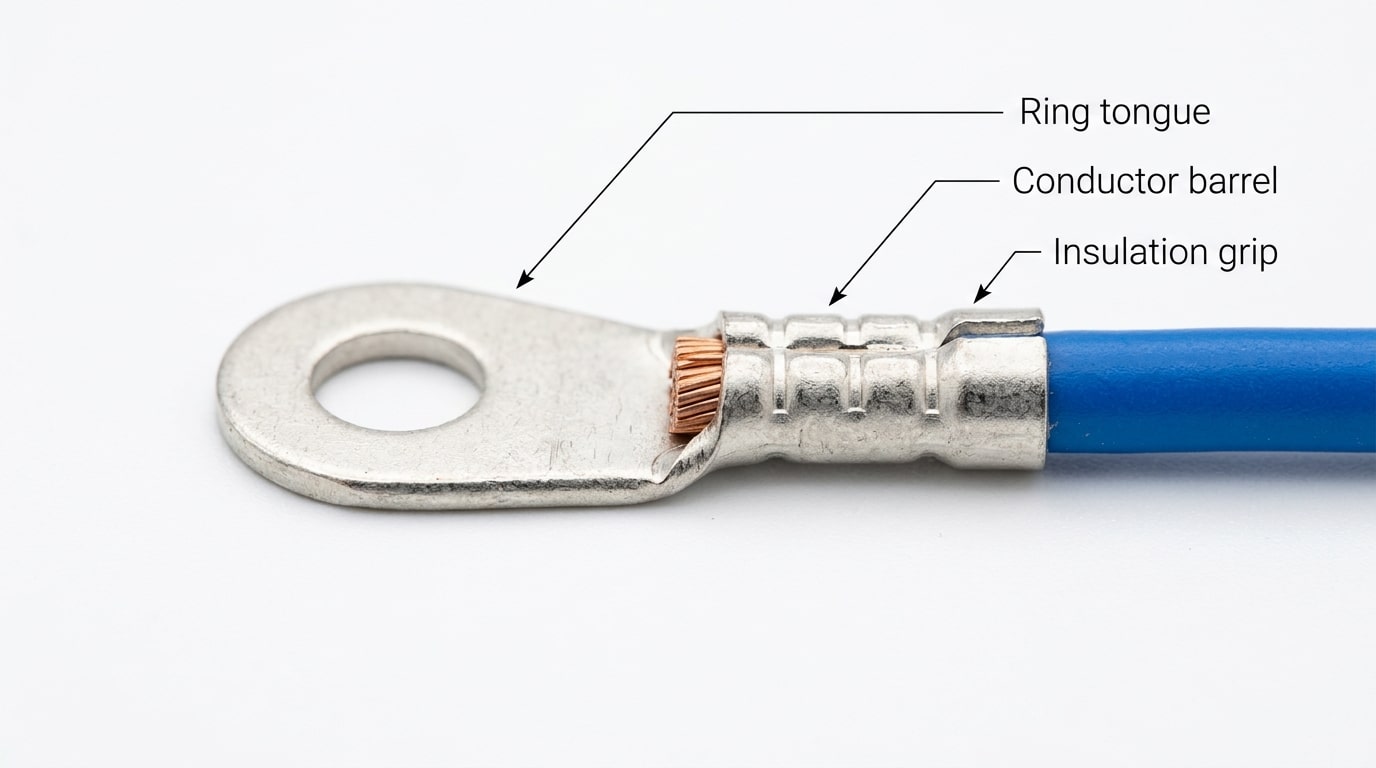
Terminale Anatomie
Lesen Sie das Terminal als drei Arbeitsbereiche
Die genaue Konstruktion variiert je nach Anschlussfamilie. Ermitteln Sie vor der Auswahl von Produkt und Werkzeug, welcher Teil stromführend ist, welcher die Isolierung trägt und welcher mit dem Gerät verbunden wird.
Ausgangspunkt für die interaktive Auswahl
Bauen Sie ein praktisches Kaltpress-Terminalrichtung
Wählen Sie fünf Projektbedingungen aus. Das Ergebnis dient als Ausgangspunkt und fügt die Zusammenfassung dem Anfragefenster hinzu. Es ersetzt nicht die genaue Produkt- und Crimpanwendungsspezifikation.
Kaltpress-Anschlussarten
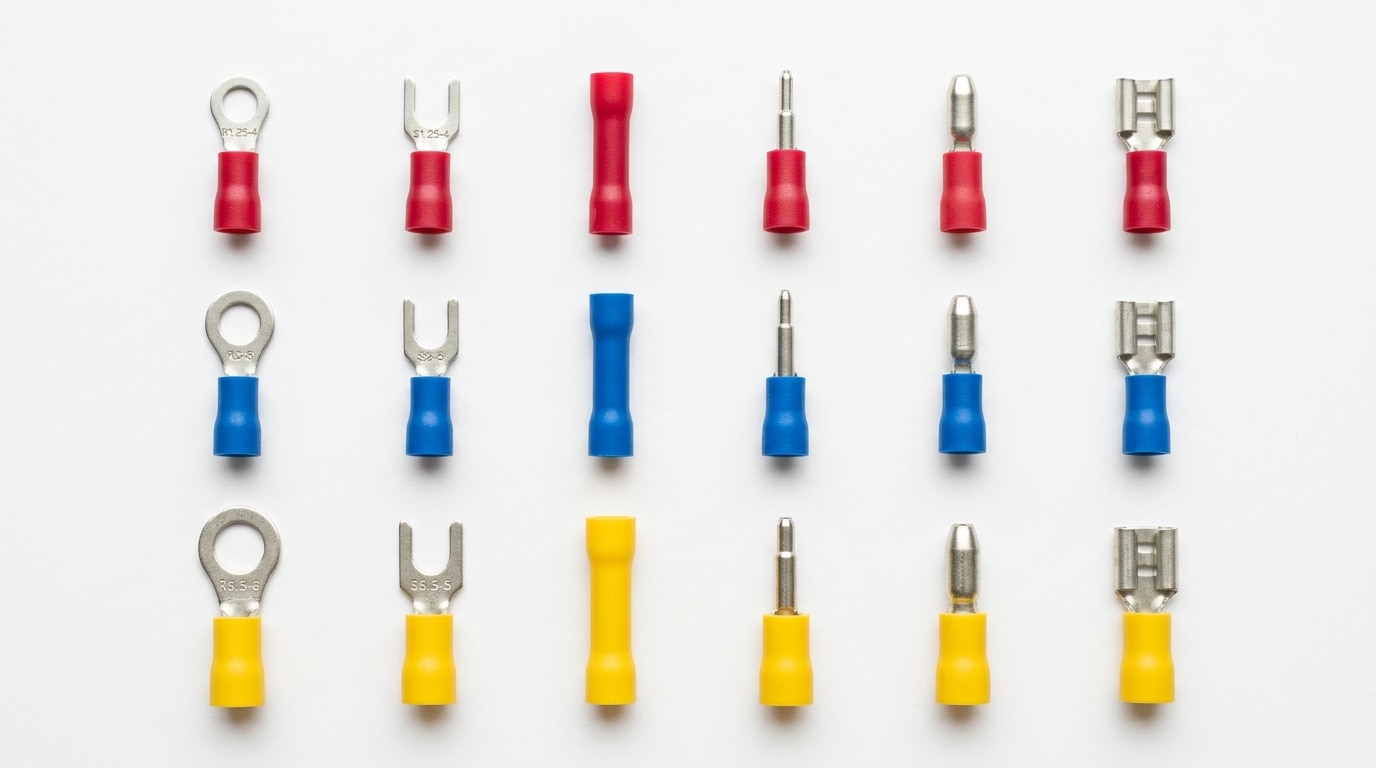
Wählen Sie die Kontaktform aus der Geräteschnittstelle
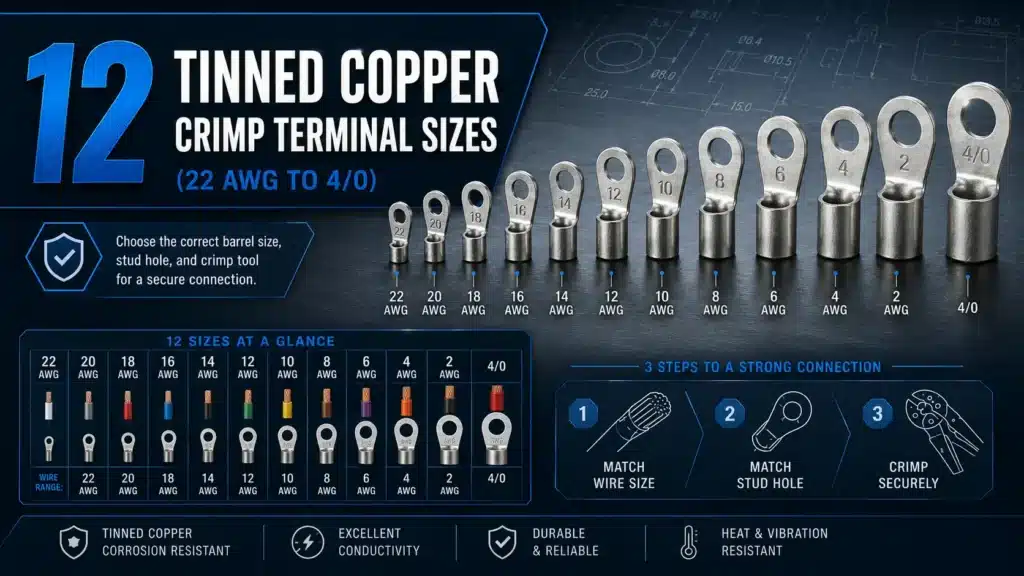
Die Drahtgröße bestimmt die Laufrichtung des Zylinders; der Geräteanschluss bestimmt die Form der Feder bzw. des Gegenstücks. Beides muss korrekt sein.
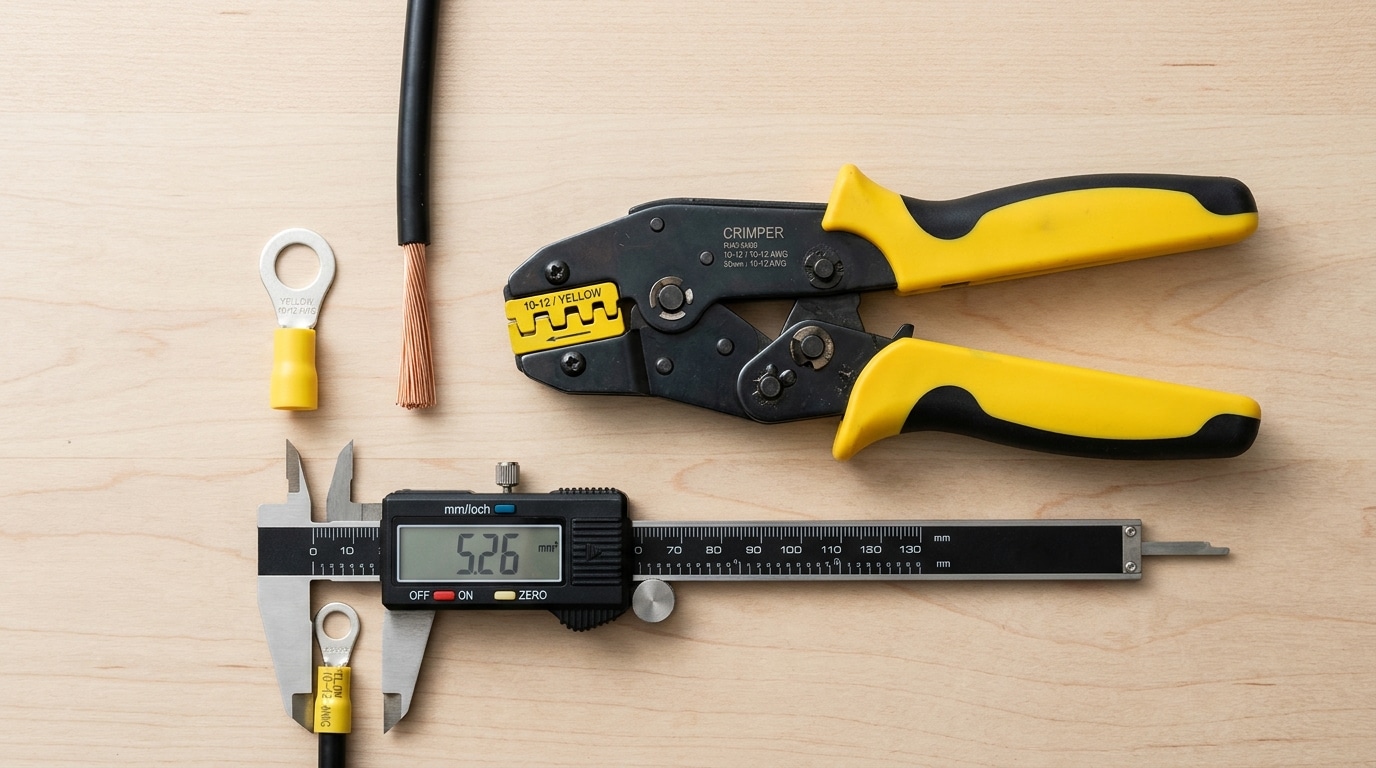
Ringanschlüsse
Ein geschlossener Ring umschließt den Bolzen und bleibt so lange fixiert, bis die Mutter oder Schraube entfernt wird. Geeignet für Anwendungen, bei denen die sichere Befestigung wichtiger ist als eine schnelle Trennung.
Gabel- und Spatenanschlüsse
Eine offene Zunge kann montiert werden, ohne die Schraube vollständig zu entfernen. Verwenden Sie diese Option nur, wenn die Verbindungskonstruktion eine offene Gabel zulässt und eine ausreichende Fixierung gewährleistet.

Flachsteck- und Schnellkupplungsklemmen
Stecker und Buchsen bilden eine zuverlässige Steckverbindung. Steckerbreite, -dicke, Haltekraft und Steckzyklen definieren die Schnittstelle des Steckverbinders.
Stoßverbindungen und Parallelverbindungen
Verbinden Sie Leiter ohne Bolzen oder Lasche. Jede Drahteinführung, Leiterkombination, Abdichtungsmethode und Unterstützungsanforderung muss in der Spleißspezifikation enthalten sein.
Stiftklemmen und Aderendhülsen
Sorgen Sie für ein kontrolliertes Ende für kompatible Schraub- oder Federklemmen. Stiftklemmen und Aderendhülsen sind unterschiedliche Produktsysteme und müssen vom aufnehmenden Anschluss kompatibel sein.

Rohrkabelschuhe
Für größere Leiter werden üblicherweise Rohrkabelschuhe und spezielle mechanische, hydraulische oder motorbetriebene Werkzeuge verwendet. Sie werden als separates Produkt und Verfahren betrachtet, das sich von kleinen, vorisolierten Klemmen unterscheidet.
Draht- und Hülsenkompatibilität
Die Nenngröße ist nur die erste Kabelprüfung
Zwei Drähte mit gleicher mm²- oder AWG-Kennzeichnung können unterschiedliche Aderanzahlen, Leiterdurchmesser, Beschichtungen und Außendurchmesser der Isolierung aufweisen. Klemme und Werkzeug müssen für den jeweiligen Draht geeignet sein.
Kontrollierter Crimpvorgang
Qualität entsteht durch die vollständige Anwendungseinrichtung
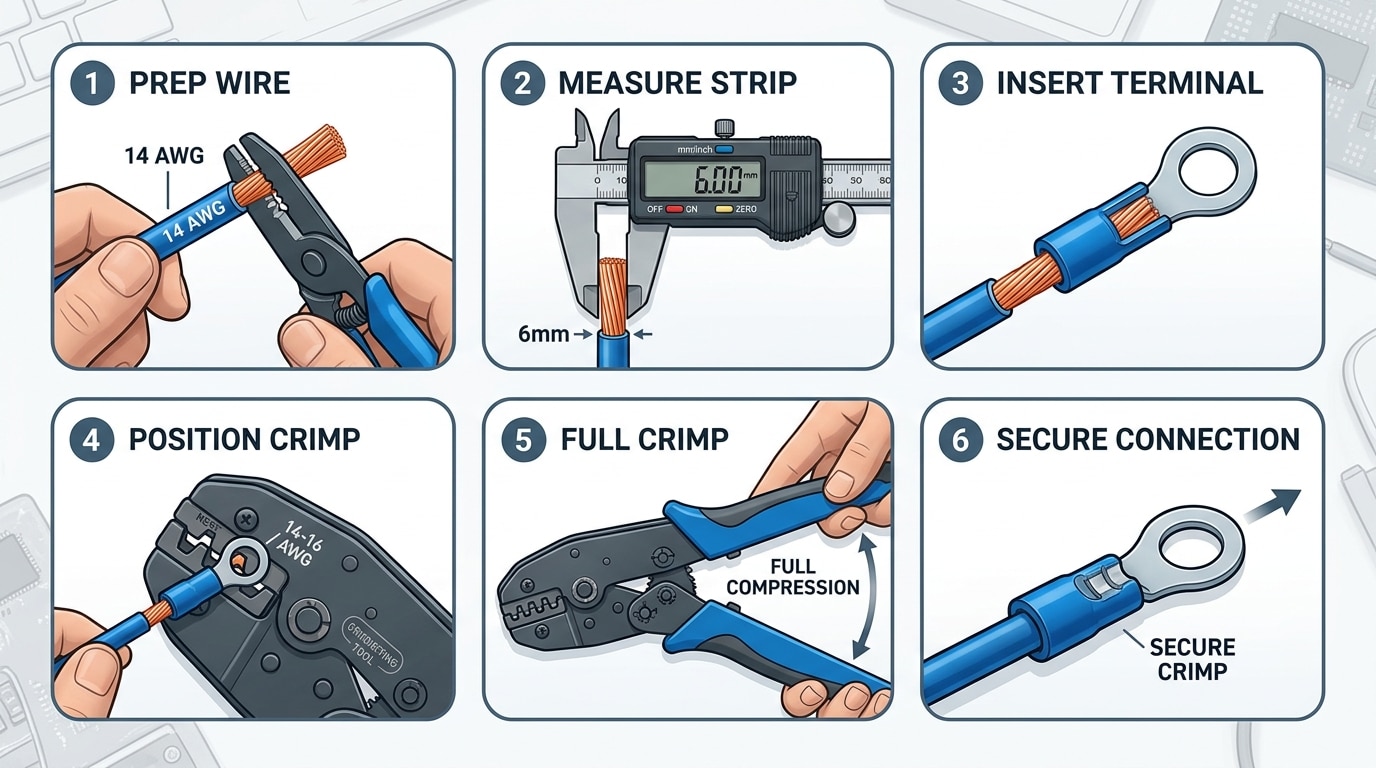
Verwenden Sie die Anwendungsspezifikation und die vom Terminalhersteller zugelassenen Werkzeuge. Die folgenden Schritte strukturieren den Prozess, ersetzen aber nicht die modellspezifischen Anweisungen.
Materialien überprüfen
Bitte bestätigen Sie den Anschlusscode, den Drahtcode, die Charge, den Zustand, das zugelassene Werkzeug, die Matrize, den Applikator und den aktuellen Einrichtungsdatensatz.
Bereiten Sie den Draht vor
Die Leiterlitzen dürfen nicht beschädigt, durchtrennt, verloren oder verunreinigt werden.
Positionieren Sie das Terminal
Richten Sie Zylinder, Naht, Zunge und Isolierungsstütze an der richtigen Position in der Matrize aus.
Vollständig einsetzen
Legen Sie alle Litzen in das Leiterrohr und positionieren Sie die Isolierung an der vorgesehenen Auflagefläche.
Schließen Sie den Zyklus ab
Das Werkzeug mit kontrolliertem Zyklus oder die Presse vollständig betätigen; eine schlechte Verpressung nicht durch erneutes Zusammendrücken derselben Verbindung korrigieren.
Prüfen und bestätigen
Prüfen Sie Aussehen und Abmessungen und führen Sie anschließend den erforderlichen mechanischen oder elektrischen Prüfplan durch.
Crimp-Aufnahme
Trenne die Verbindung mit messbare Beweise
Ein zuverlässiger Kontrollplan trennt die Freigabe der Einrichtung, die routinemäßige Inspektion und die periodische Überprüfung. Verwenden Sie Grenzwerte, die sich aus den genauen Anschluss- und Anwendungsspezifikationen ergeben, anstatt einer universellen Kraft- oder Crimphöhentabelle.
Richtiger Anschluss und Draht
Vor der Installation Artikelcodes, Leiterspezifikationen, Isolationsdurchmesser, Chargennummer und zugelassene Alternativen prüfen.
Crimphöhe und -breite
Messen Sie an der festgelegten Stelle mit der angegebenen Methode und vergleichen Sie die Ergebnisse mit den freigegebenen Grenzwerten für die Kombination aus Anschlussklemme, Draht und Werkzeug.
Stränge und Fassfüllung
Prüfen Sie, ob alle Litzen erfasst sind, die Leiterposition korrekt ist und keine Litzen abgeschnitten, geknickt oder abgelöst sind.
Jacken-Rückhaltung
Prüfen Sie gegebenenfalls die Stützverpressung auf korrekte Position und Befestigung, ohne die Isolierung zu beschädigen.
Zugkraftprüfung
Verwenden Sie die entsprechenden Anschluss-, Draht- und Projektspezifikationen für die Probenvorbereitung, die Testgeschwindigkeit, die Mindestkraft und die Fehlerinterpretation.
Widerstand und Temperatur
Falls erforderlich, überprüfen Sie den Spannungsabfall, die Widerstandsstabilität, den Temperaturanstieg oder die Umweltverträglichkeit gemäß dem definierten Testprogramm.
Konstruktionsvergleich
Wählen Sie die Isolierung und die Fassform aus dem folgenden Menüpunkt aus: Installationsumgebung
Temperaturwerte, Materialien und Zulassungen variieren je nach Produkt. Nutzen Sie diese Tabelle zur Orientierung und überprüfen Sie anschließend die genauen Modelldaten.
| Anschlussrichtung | Nützlicher Ausgangspunkt | Vor der Veröffentlichung bestätigen. |
|---|---|---|
| Vorisolierter Anschluss | Innengeräte und Steuerleitungen, bei denen die Isolierung und der Kabelquerschnitt für die Anwendung geeignet sind. | Isoliermaterial, Temperaturbereich, Flammenanforderungen, Draht-Außendurchmesser, Zylinderbereich, Düse und Farbsystem. |
| Nicht isolierter Anschluss | Kompakte Baugruppen oder Anwendungen mit separatem Schutz durch eine Schutzkappe, -hülle oder ein separates Gehäuse. | Berührungsschutz, Abstand, Isolierung nach dem Verpressen, Leiterhalterung, Beschichtung und Installationsumgebung. |
| Versiegelter oder wärmeschrumpfender Anschluss | Gurte, die Feuchtigkeit, Spritzwasser oder Verunreinigungen ausgesetzt sind, wenn der vollständige Versiegelungsprozess freigegeben ist. | Dichtungsmaterial, Rückgewinnungsprozess, Klebstoff, Kabelaußendurchmesser, Temperatur, chemische Einwirkung und Endkontrolle. |
| Kontakt mit offenem Lauf | Herstellung von Steckergehäusen und Kabelbäumen unter Verwendung eines speziellen Kontakt-, Applikator- und Einfügeverfahrens. | Kontaktkammer, Leiter- und Isolationsverpressung, Verpresshöhe, Trichterform, Abschneidelasche, Einführen und Halten. |
| Rohrkabelschuh | Größere Stromleiter sind an einen verschraubten Sammelschienenanschluss, ein Gerät oder einen Batterieanschluss angeschlossen. | Leiterklasse, Hülse, Handfläche, Bolzen, Matrizencode, Anzahl und Reihenfolge der Kompressionen, Standard und Dichtung. |
Crimpfehler vermeiden
Die meisten Fehlschläge beginnen mit einem nicht übereinstimmenden Prozesseingaben
Nutzen Sie diese Prüfungen bei der Werkzeugeinrichtung, der Erstmusterprüfung und bei routinemäßigen Produktionsüberprüfungen.
Standards und praktische Nachweise
Verwenden Sie die aktuellen Standards mit dem genaue Anwendungsspezifikation
Die anzuwendende Norm hängt von der Anschlussart, dem Leiterquerschnitt, dem Gerät und dem Einsatzort ab. Diese Referenzen dienen der Strukturierung der Prüfung; sie ersetzen jedoch weder die Modellzertifizierung noch die Anforderungen des Geräteentwicklers.
IEC 60352-2: 2024
Die aktuelle IEC-Veröffentlichung umfasst allgemeine Anforderungen, Prüfverfahren und praktische Hinweise für anwendbare lötfreie Crimpverbindungen, einschließlich definierter unisolierter oder vorisolierter Hülsen und Drahtbereiche innerhalb ihres Geltungsbereichs.
IEC-Veröffentlichung ansehen →Molex Qualitäts-Crimphandbuch
Dieses Branchenhandbuch erklärt, warum Klemme, Draht und Werkzeug die drei Schlüsselelemente eines Crimpvorgangs sind, und behandelt Einrichtung, Messung, Zugprüfung und die Erkennung häufiger Fehler.
Handbuch öffnen →Terminalanwendungsdaten
Halten Sie die zugelassenen Anschlussklemmen, Leiterkennzeichnungen, Abisolierlängen, Werkzeuge, Matrizen oder Applikatoren, Crimpabmessungen, Prüfgrenzen und Prüfmethoden zusammen. Die freigegebene Kombination ist wichtiger als jede allgemeine Tabelle.
Bereiten Sie eine hilfreiche Anfrage vor
Senden Sie drei Datengruppen für eine schnellere Terminalzuordnung.
Ein Drahtdatenblatt, eine Gerätezeichnung und ein vorhandenes Anschlussmuster können mehrere Rückfragen zu Modell und Werkzeug vermeiden.
Kabel- und Elektroarbeiten
Leitermaterial, mm² oder AWG, Litzenaufbau, Beschichtung, Isolationsart und Außendurchmesser, Stromstärke, Spannung und Temperatur.
Verbindung und Umgebung
Ring-, Gabel-, Laschen-, Spleiß-, Stift- oder Ösenverbindung; Bolzen- oder Laschenabmessungen; Gegenstück; Vibrationen, Feuchtigkeit, Chemikalien und Gehäuse.
Produktion und Lieferung
Handwerkzeug oder Presse, Produktionsvolumen, Prüf- und Testdokumente, Menge, Bestimmungsort, Verpackung, Etiketten und Zeitplan.
Häufig gestellte Fragen zu Kaltpress-Terminals
Fragen zum Käufer und zum Crimpvorgang
Diese Antworten legen die Auswahlrichtung fest. Für die endgültige Genehmigung sind die genauen Spezifikationen für Anschlussklemmen, Kabel, Werkzeuge und Projekt erforderlich.
Was ist ein Kaltpressterminal?
Der Begriff „Kaltpressanschluss“ ist eine gängige Handelsbezeichnung für einen Crimpanschluss, der durch mechanische Kompression ohne Löten an einen vorbereiteten Leiter angeschlossen wird. Das genaue Produkt kann ein Ring-, Gabel-, Flach-, Buchsen-, Spleiß-, Stift-, Aderendhülsen- oder Kabelschuhanschluss sein.
Wie wähle ich die richtige Anschlussgröße aus?
Verwenden Sie die tatsächlichen Leitermaterialien, Querschnitte bzw. AWG-Werte, Litzenaufbau und Isolationsaußendurchmesser. Stellen Sie sicher, dass alle Werte innerhalb der exakten Anwendungsdaten für Klemmen und Werkzeuge liegen.
Kann ich eine vorisolierte Klemme anhand der Farbe auswählen?
Die Farbe kann zwar bei der Größenbestimmung innerhalb einer Produktfamilie hilfreich sein, ist aber kein universeller Größenstandard. Überprüfen Sie daher immer die aufgedruckte Modellbezeichnung und den angegebenen Leiterquerschnitt.
Worin besteht der Unterschied zwischen einem Ring- und einem Gabelstecker?
Ein Ring umschließt den Bolzen vollständig und erfordert normalerweise die Demontage von Bauteilen zum Trennen. Eine Gabelkupplung hat eine offene Zunge für einfachere Wartungsarbeiten, muss aber den Anforderungen der Verbindungskonstruktion und der Befestigung entsprechen.
Kann man massiven Draht verpressen?
Nur wenn die genauen Anschlussklemmen, Werkzeuge und die geltenden Spezifikationen dies zulassen. Viele gängige Crimpverbinder sind für bestimmte Litzenleiterkonstruktionen ausgelegt.
Können zwei Drähte an einer Klemme gecrimpt werden?
Verwenden Sie eine Zweidraht-Crimpverbindung nur dann, wenn die Anschlussdaten ausdrücklich beide Leiterquerschnitte, -konstruktionen und kombinierten Isolationsabmessungen zulassen. Stellen Sie keine improvisierte Zweidrahtverbindung her.
Soll ich die Strähnen vor dem Crimpen verdrillen?
Beachten Sie die Vorgaben zur Draht- und Anschlussvorbereitung. Vermeiden Sie unkontrolliertes Verdrehen, da dies den Leiterdurchmesser, die Litzenlage oder die Hülsenfüllung verändern kann. Verlieren oder schneiden Sie keine Litzen ab.
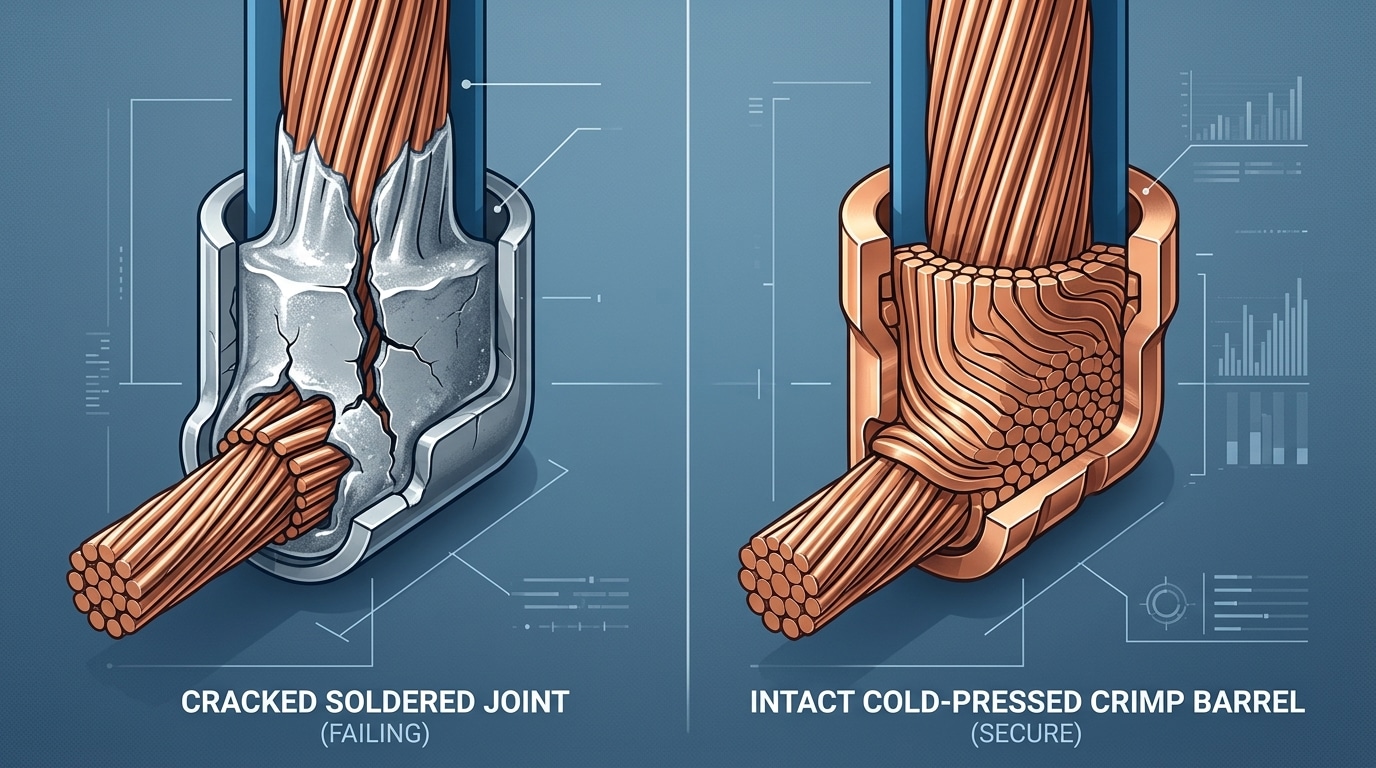
Kann ich einen Kaltpressanschluss nach dem Crimpen löten?
Lötzinn darf nur dann hinzugefügt werden, wenn dies in einem genehmigten Verfahren ausdrücklich vorgeschrieben und validiert ist. Ein als lötfreies Crimpen ausgelegter Anschluss muss gemäß dem spezifizierten Crimpverfahren hergestellt und geprüft werden.
Kann eine Crimp-Anschlussklemme wiederverwendet werden?
Ein bereits gecrimpter Anschluss sollte im Normalfall als Einwegteil behandelt werden. Entfernen Sie den defekten Anschluss und fertigen Sie ihn gemäß der Reparaturanleitung mit einem neuen Anschluss an.
Woran erkenne ich, ob eine Crimpverbindung gut ist?
Prüfen Sie die Klemmen- und Drahtidentität, die Litzenführung, die Position von Leiter und Isolierung, den Zustand der Hülse und die vorgegebenen Crimp-Maße. Wenden Sie die erforderliche Zugkraft oder das elektrische Prüfverfahren an; das Aussehen allein genügt nicht.
Welche Informationen werden benötigt, um ein bestehendes Terminal zu ersetzen?
Bitte senden Sie alle Kennzeichnungen, Fotos von Vorder- und Seite, Leiterdaten, Bolzen- oder Laschenabmessungen, Isolationsaußendurchmesser, Crimpform, Gegenvorrichtung und nach Möglichkeit ein physisches Muster.
Kann SENTOP Klemmen mit passenden Crimpwerkzeugen liefern?
SENTOP kann die angeforderten Anschlüsse, Leiterquerschnitte, Werkzeugausrichtung, Produktionsmenge, Muster und Dokumentationsanforderungen prüfen. Die genaue Verfügbarkeit und Kompatibilität der Werkzeuge muss für die ausgewählte Anschlussserie bestätigt werden.
Setzen Sie Ihre Recherche fort
Wechseln Sie von der Anleitung zum relevanter Auswahlpfad
Unterstützung für Kaltpress-Terminals
Senden Sie die Kabeldaten, Anschlussabmessungen und Produktionsanforderungen.
SENTOP unterstützt die Auswahl von Kaltpress-Anschlüssen, die Überprüfung von Ersatzteilen, Muster, Werkzeugdiskussionen, OEM-Anforderungen und die Lieferung in großen Mengen für Schaltschrankbauer, Gerätehersteller, Kabelbaumproduzenten, Händler und Projektkäufer.