5 قواعد لتحديد مقاسات أطراف الضغط البارد (من AWG إلى Stud)
لاختيار حجم طرف التوصيل بالضغط البارد، ابدأ بنطاق الموصلات الموثق من قبل الشركة المصنعة للطرف، وليس لون العازل. ثم تأكد من نوع الموصل، وشكل اللسان والبرغي، ودعم العازل، والتصنيفات الكهربائية والبيئية، وأداة الكبس والقالب ومعايير القبول المحددة.
والأجزاء اختصارات وليست مواصفات. يُحدد طلب الشراء الآمن رقم الجزء الطرفي أو الرسم، وبنية الموصل، والأجهزة، والأدوات، والموافقات المطلوبة.

كيف تختار الحجم المناسب لطرفية الضغط البارد؟
يُعدّ مصطلح "طرفية الضغط البارد" شائعًا في السوق. أما المعايير الفنية ومنشورات الشركات المصنّعة فتستخدم غالبًا مصطلحات مثل "طرفية التجعيد " أو "طرفية العروة " أو "طرفية بدون لحام" . يركز هذا الدليل على أطراف التوصيل الحلقية والشوكية الصغيرة والمتوسطة الحجم، سواءً كانت معزولة أو غير معزولة. قد تستخدم أطراف التوصيل الكبيرة ذات الضغط، والحلقات المعدنية، والموصلات المحورية، وأنظمة موصلات السيارات المغلقة معايير وأدوات مختلفة.
يكمن الخطأ الرئيسي في الاختيار في اعتبار ميزة مرئية واحدة كافية. فالغلاف الأحمر لا يثبت نطاق السلك، ووصف "M6" لا يثبت الأبعاد الدقيقة للثقب واللسان، والأسطوانة التي تقبل الخيوط لا تثبت جودة عملية التثبيت.
- حافظ على استخدام الطرفية والأسلاك وأدوات التجعيد ضمن مجموعة تطبيقات موثقة واحدة.
- استخدم رسومات الكتالوج ومواصفات التطبيق بدلاً من قواعد الخلوص أو قوة السحب العامة.
- بالنسبة لتوصيلات الأسلاك المتعلقة بالإنتاج أو السلامة، تحقق من صحة عمليات التجعيد الأولى وتحكم في العملية.
القواعد الخمس تشكل اتصال واحد تم التحقق منه
استخدم القواعد بالترتيب. كل قاعدة تقضي على عدم تطابق مختلف قبل أن يصبح فحص عملية التجعيد صعباً أو إعادة العمل عليها مكلفة.
موصلة
يرجى تأكيد نوع السلك (AWG أو mm²)، نحاس أو ألومنيوم، صلب أو مجدول، بنية السلك وعدد الموصلات.
عائلة طرفية
استخدم اللون والختم فقط للعثور على ورقة بيانات الشركة المصنعة. تحقق من رقم القطعة ونطاق الموصل بدقة.
واجهة المسمار
قم بمطابقة شكل اللسان والفتحة والعرض ومجموعة المواد والمساحة المتاحة مع رسم المعدات.
تحضير الأسلاك
اتبع طول الشريط المحدد ونطاق قطر العزل دون وجود خيوط ممزقة أو عزل في غير موضعه.
التصنيف والتجهيز
تأكد من الموافقات والبيئة وأداة التجعيد الدقيقة والقالب والمحدد والإعداد وخطة الفحص.
يوفر معيار IEC 60352-2:2024 متطلبات عامة واختبارات وإرشادات عملية للوصلات المضغوطة بدون لحام، ولكن بيانات تطبيق الشركة المصنعة للطرفية لا تزال تتحكم في تركيبة الأسلاك والطرفية والأدوات المحددة.
قم بمطابقة البرميل مع الموصل الفعلي
اقرأ علامات الأسلاك أو قائمة المواد المعتمدة. لا تُقدّر حجم الموصل من القطر الخارجي لعازله.
سجل AWG أو mm² الاسمي، مادة الموصل، البنية الصلبة أو المجدولة، عدد الخيوط أو الفئة عند الاقتضاء، الطلاء، وما إذا كان موصل واحد أو أكثر يدخل في الأسطوانة.
قد يكون لسلكين لهما نفس مساحة الموصل أقطار عزل وتصنيفات درجة حرارة مختلفة تمامًا.
يؤدي إزالة الخيوط إلى تغيير كل من مساحة الموصل وهندسة التجعيد، مما يبطل التركيبة المقصودة.
استخدم طرفية معتمدة خصيصًا للموصل بدلاً من ارتجال حشو الأسطوانة.
| AWG | مساحة النحاس الاسمية | AWG | مساحة النحاس الاسمية | تعليمات الاختيار |
|---|---|---|---|---|
| 22 | 0.326 مم ² | 16 | 1.31 مم ² | تأكد من أن المنتج يذكر بوضوح المقياس أو المساحة. |
| 20 | 0.518 مم ² | 14 | 2.08 مم ² | لا تتعامل مع قيمة القياس المقربة على أنها معادلة دقيقة. |
| 18 | 0.823 مم ² | 12 | 3.31 مم ² | تحقق أيضًا من مادة الموصل وبنية الأسلاك. |
| 10 | 5.26 مم ² | 8 | 8.37 مم ² | انتقل إلى مجموعة الأدوات والطرفيات المناسبة مع زيادة الحجم. |
تُعدّ قيم AWG الاسمية قيماً مرجعية من جداول أسلاك النحاس التابعة للمكتب الوطني الأمريكي للمعايير/المعهد الوطني للمعايير والتكنولوجيا . قد يُدرج النطاق المعتمد للطرفية أحجام AWG والأحجام المترية دون أن يعني ذلك أن التسميات المقربة متطابقة رياضياً.

استخدم اللون والختم للعثور على ورقة البيانات - وليس لاستبدالها
تُعدّ الأكمام الحمراء والزرقاء والصفراء شائعة في العديد من أنواع الموصلات الطرفية المعزولة مسبقًا، لكن نطاقات الأسلاك المستخدمة فيها ليست موحدة عالميًا. على سبيل المثال، تستخدم إحدى أنواع موصلات TE PIDG اللون الأحمر للأسلاك من 22 إلى 18 AWG، والأزرق للأسلاك من 16 إلى 14 AWG، والأصفر للأسلاك من 12 إلى 10 AWG، بينما تتضمن أنواع أخرى من الموصلات حدودًا مختلفة وألوانًا إضافية.
وبالمثل، فإن رموزًا مثل RV2-4 شائعة في كتالوجات الموردين، لكنها ليست لغة دولية موحدة. قد تشير هذه الرموز إلى طرف حلقي معزول في سلسلة موصلات اسمية مع مسمار متوافق مع M4، إلا أن نطاق الموصل الفعلي، وقطر الثقب، والمادة، والطلاء، وبنية الغلاف، والقالب المعتمد يجب أن تُستقى من رسم المورد.
احتفظ بمعلومات الشركة المصنعة، ورقم القطعة الدقيق، وملصق العبوة، والرسم التوضيحي ذي الصلة، بحيث يمكن تتبعها. عند تغيير الموردين، تعامل مع القطعة كمجموعة طرفية وأداة جديدة، وأعد التحقق من صحتها.
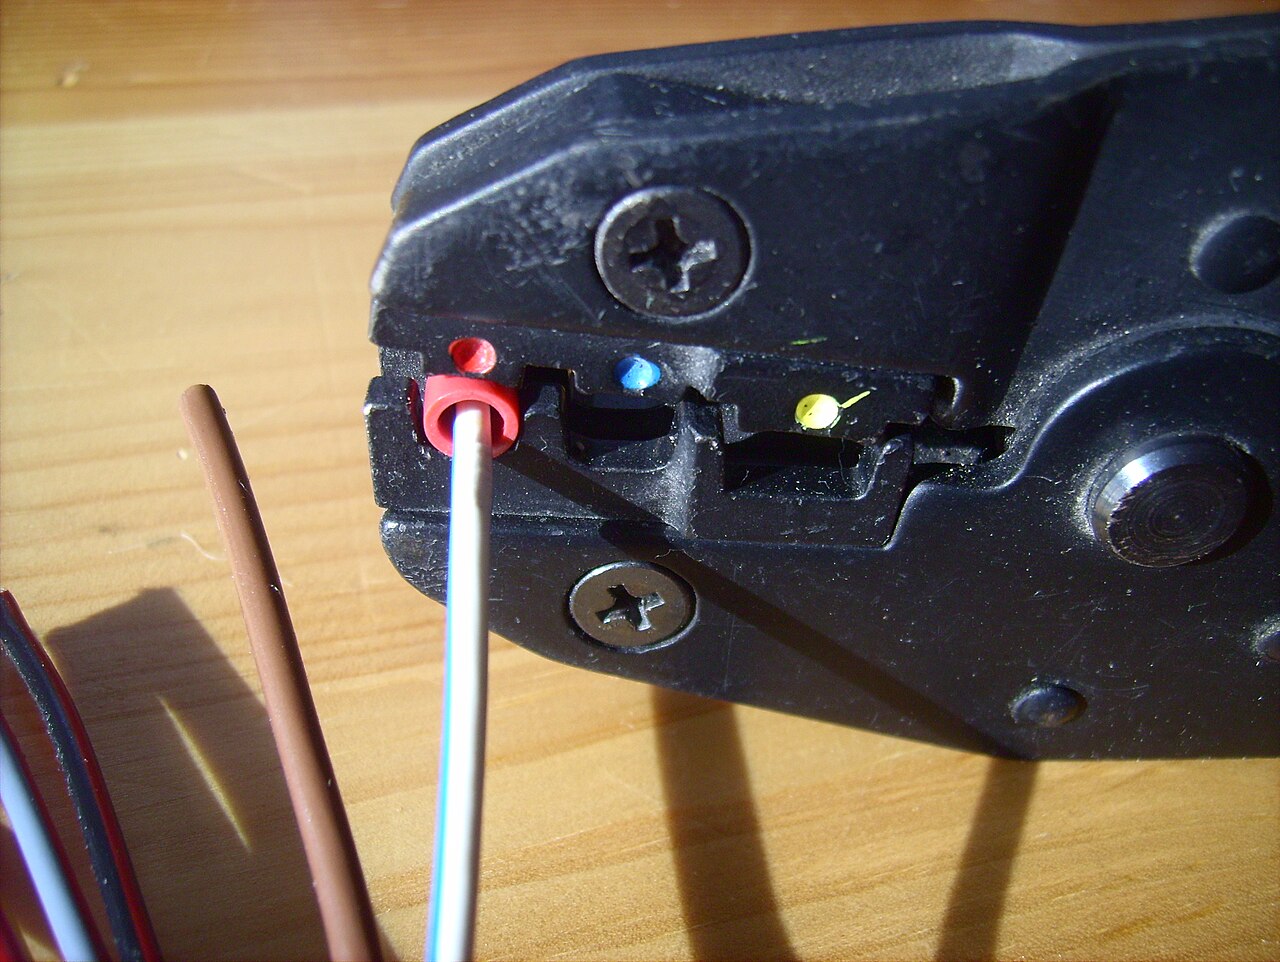
مجموعة من الأدوات والمحطات الطرفية. الصورة: Asurnipal، عبر ويكيميديا كومنز ، CC BY-SA 4.0.

قم بمطابقة الشكل الهندسي الكامل للسان اللسان - وليس فقط الجزء الاسمي من اللسان.
يشير تصنيف M6 إلى فئة اختيارية، وليس ضمانًا بأن جميع حلقات M6 لها نفس الفتحة أو اللسان. تحقق من رسم المنتج لمعرفة القطر الداخلي للفتحة، وعرض اللسان وسماكته، والقطر الخارجي، وطول الخط المركزي، والمادة المصنوع منها. ثم تأكد من أن الموصل يستقر بشكل مسطح ضمن منطقة التلامس المتاحة في الجهاز.
يجب أن يمرّ الحلق فوق القطعة المخصصة له دون إجباره، ولكن يجب ألا يكون حجمه كبيرًا جدًا بحيث ينزلق اللسان خارج منطقة التحميل المخصصة. اتبع تعليمات الشركة المصنعة للمعدات بشأن الصواميل والوردات وتحضير السطح وعزم الربط. لا تقم بتوسيع الحلق، أو إدخاله بالقوة فوق السنون، أو استخدام وردة بديلة للطرف الصحيح.
| مُحدد الكتالوج | ما يشير إليه عادة | ما الذي لا يزال يتعين فحصه |
|---|---|---|
| م 3 / م 4 | فئة البراغي أو المسامير الصغيرة | تحديد دقيق لقطر الثقب، وعرض اللسان، ومحمل الرأس/الغسالة، وخلوص الجهاز. |
| م 5 / م 6 | فئة الأجهزة المترية المتوسطة | رسم الأبعاد، ومجموعة الأطراف، وأدوات الربط، وتعليمات عزم الدوران. |
| م 8 / م 10 | فئة الفحل الأكبر | عائلة وصلات التوصيل المطلوبة، وحجم الموصل، وسماكة اللسان، والطلاء، وقائمة المعدات. |
| 8 / 10 / 1/4 بوصة | فئة الأجهزة الإمبراطورية | لا تستخدم الملصق المتري الأقرب؛ تحقق من رسم المنتج الفعلي. |
غالباً ما تجمع كتالوجات الشركات المصنعة بين محددات القياسات الإمبراطورية والمترية حيث يتوافق لسان واحد مع كليهما، لكن هذا التكافؤ خاص بكل منتج. على سبيل المثال، يسرد دليل PIDG المرجعي السريع من TE فئة المسمار الفعلية وأبعاد الثقب لكل جزء.
تحقق من دعامة العزل، وطول الشريط، و الإدراج الكامل
يؤدي كل من طرف التوصيل المثبت ودعامة العزل وظائف مختلفة. استخدم مواصفات التطبيق الخاصة بالطرف لتحديد موضع كليهما بشكل صحيح.

قم بتجهيز السلك وفقًا لتصميم الطرفية الذي اشتريته بالفعل
- شريط بطول محدد. قم بكشف كمية كافية من الموصل لملء أسطوانة الموصل والوصول إلى منطقة الفحص أو منطقة الفرشاة المحددة من قبل الشركة المصنعة.
- احمِ الخصلات. ارفض الخصلات الممزقة أو المقطوعة أو المفقودة أو المطوية. لا تقم بإضافة لفة مسبقة إلا إذا نصت تعليمات التطبيق على ذلك صراحةً.
- قم بوضع الموصل والعازل بشكل منفصل. احرص على إبقاء العازل بعيدًا عن وصلة التوصيل أثناء وضعها داخل منطقة الدعم حيث يوجد مشبك عازل في الطرفية.
تغطي بعض أطراف التوصيل المعزولة الجزء المعدني الرئيسي. بينما تضيف أطراف أخرى غلافًا داعمًا يُضغط حول عازل السلك لتخفيف الإجهاد. قِس القطر الخارجي للغلاف فقط عندما تحدد بيانات المنتج نطاق عزل مقبول.
يُعد كل من قطر تجويف الكم وقطر الغلاف الخارجي خاصين بالمنتج.
إنّ تحديد فجوة ثابتة تتراوح بين 0.1 و0.3 مم، أو التعهد بأنّ مادة عازلة معينة تتحمل "زيادة بنسبة 30%"، ليس معيارًا عامًا. لذا، يُرجى التحقق من قطر العزل المقبول، وطول الشريط، ومقاومة درجة الحرارة أو السوائل في ورقة بيانات الطرفية المحددة.
تأكد من التقييمات واستخدم أدوات التجعيد المحددة
لا يتم اختيار طرف التوصيل بناءً على جدول سعة التيار العام فقط. يجب أن يفي التركيب الكامل بمتطلبات الموصل، والموصل، والمعدات، ودرجة الحرارة، والبيئة، واللوائح المعمول بها.
تحقق من مادة الموصل وعددها ونوعها؛ ومادة الطرفية والطلاء؛ ودرجة الحرارة؛ والجهد أو فئة المعدات؛ وأي شهادة مطلوبة.
استخدم أدوات الشركة المصنعة، والقالب، والمحدد، أو مانع السلك، والتجويف، والإعداد. لا يُعد تشابه ألوان الفكوك دليلاً على التوافق.
تحقق من الميزات المرئية، وارتفاع التجعيد حيثما تم تحديده، وقوة السحب مقابل التطبيق الدقيق أو معيار الجودة - وليس رقمًا عالميًا عبر الإنترنت.
يجب أن تتفق كل من الطرفية والسلك والأداة والعملية.
تصف شركة موليكس جودة التجعيد بأنها تفاعل بين الطرفية والسلك والأدوات والأفراد والأساليب والبيئة. وبالمثل، تستخدم أدوات TE ميزات مثل محددات المواقع ومثبتات الأسلاك والتروس ذات الدورة الكاملة لتحديد موضع التجعيد وتشكيله بشكل متكرر.
للحصول على تركيبة جديدة، قم بإجراء عمليات تجعيد تجريبية باستخدام سلك الإنتاج ومجموعة الأطراف. اتبع مواصفات التطبيق الخاصة بالشركة المصنعة فيما يتعلق بالقبول البصري، وأبعاد التجعيد، واختبار الشد. إذا تم استخدام الطرف في معدات خاضعة للتنظيم أو في توصيلات المباني، فتحقق من فئة الشهادة وشروط القبول لهذا الاستخدام تحديدًا.
لا تقم بنسخ سعة التيار للموصل إلى كتالوج المحطات الطرفية
تعتمد سعة التيار للموصل على ظروف التركيب والقواعد المنظمة. وقد تفرض نقاط التوصيل قيودًا إضافية من خلال شهاداتها، ونطاق الموصل، وعلامات درجة الحرارة، واستخدام المعدات، وواجهة التوصيل. وتُحدد الدائرة المسموح بها وفقًا للنظام المطبق، وليس بناءً على الرقم الأكبر.
بالنسبة لتطبيقات أمريكا الشمالية، تُقيّم UL فئات الموصلات المختلفة وفقًا لمعايير تشمل UL 486A-486B لموصلات الأسلاك، وUL 486E لأطراف توصيل أسلاك المعدات، وUL 310 لأطراف التوصيل السريع. اختر الفئة التي تُناسب المنتج والاستخدام؛ فعبارة "متوافق مع معايير UL" العامة غير كافية.
خمسة أخطاء تُبطل تحديد حجم الطرفية
قد تبدو هذه الأخطاء مقبولة قبل التشغيل، لكنها تزيل الدليل على أن الوصلة تتطابق مع تصميمها المؤهل.
يؤدي تقليم الخيوط أو طي الموصل أو استخدام خيوط الحشو إلى تغيير العلاقة المصممة بين الموصل والأسطوانة.
يتم التعامل مع اللون الأحمر أو الأزرق أو الأصفر كحجم عالمي على الرغم من اختلاف العائلات والممارسات الإقليمية.
يتم قبول اللسان غير المحكم لأن الغسالة تغطيه بدلاً من اختيار واجهة الأجهزة الصحيحة.
يُسمح باستخدام موصلات متعددة فقط عندما تحدد تعليمات الطرفية والتطبيق هذا التركيب.
يبدو أن البرميل مسطح بشكل واضح، لكن ارتفاع التثبيت المقصود والدعم وأداء الشد غير معروف.
ما الذي يجب أن يشمله فحص التجعيد النهائي؟
تأكد من الطرفية والسلك الصحيحين، وطول التجريد الصحيح، والإدخال الكامل، وعدم وجود خيوط تالفة، والفتحة الجرسية أو الفرشاة المحددة عند الاقتضاء، والعزل في منطقة الدعم الصحيحة، وعدم وجود أسطوانة متشققة أو طلاء تالف، وعدم وجود تشوه في اللسان أو سطح التزاوج.
لا يكفي الفحص البصري وحده لإثبات الانضغاط الداخلي. عند تحديد ارتفاع التجعيد في مواصفات التطبيق، يجب قياسه بالطريقة المطلوبة. استخدم جهاز اختبار شد معايرًا ومعدل السحب المحدد والقوة الدنيا عند الحاجة إلى اختبار الشد. كما يجب على خطوط الإنتاج مراقبة تآكل الأدوات، وإعدادها، وتتبع الدفعات.
تُعد معايير ناسا للجودة العملية وكتيبات جودة Molex مراجع عملية مفيدة، لكنها لا تحل محل متطلبات الرسم والقبول للطرفية التي اشتريتها.
لا تقم بتركيب أو تعديل أو فحص التوصيلات الكهربائية المكشوفة إلا إذا كان العمل مصرحًا به تحديدًا وتم تنفيذه وفقًا لبرنامج السلامة الكهربائية المعمول به من قبل فنيين مؤهلين. اتبع تعليمات الشركة المصنعة للمعدات واللوائح المحلية.
استخدام هذا قائمة التحقق النهائية المكونة من خمس خطوات
نفس المعلومات تؤهل عرض أسعار المورد، والموافقة على العينة، وأول عملية تثبيت في أرضية الإنتاج.
حدد الموصل
سجل AWG أو mm²، نحاس أو ألومنيوم، بنية صلبة أو مجدولة، بيانات الجديلة، القطر الخارجي للعزل وعدد الموصلات.
حدد العلاقة
اختر حلقة أو شوكة أو نمطًا آخر؛ حدد حجم المسمار أو حجم التزاوج، وحدود اللسان، والمساحة، ومجموعة المثبتات، والبيئة.
قم بقفل الجزء المحدد
الموافقة على الشركة المصنعة، ورقم القطعة، ومراجعة الرسم، والمادة، والطلاء، والعزل، والشهادات المطلوبة.
قم بتأمين العملية
حدد طول الشريط، والأداة، والقالب، والمحدد، والتجويف، والإعداد، والمعايرة، وأي متطلبات لارتفاع التجعيد أو اختبار السحب.
الموافقة على الأدلة
افحص العينات المصنوعة باستخدام أسلاك الإنتاج والوصلات الطرفية؛ واحتفظ بالنتائج وهوية الدفعة والإعداد المعتمد.
هل تحتاج إلى مساعدة في مطابقة طرف التوصيل المضغوط على البارد مع السلك والمسمار الخاص بك؟
أرسل نوع الطرفية، ومقاس السلك (AWG أو mm²)، وبنية الموصل، وحجم المسمار، ونوع العزل، والشهادة المطلوبة، والكمية، وصورة أو رسم للمنتج. يمكن لشركة SENTOP مراجعة نماذج الأطرافية المتاحة، والعينات، والتوريد بالجملة، ومتطلبات التعبئة والتغليف للمصنعين الأصليين.
موارد ذات صلة بـ SENTOP
الأسئلة الشائعة حول تحديد حجم أطراف الضغط البارد
إجابات مختصرة للمشترين، ومصنعي اللوحات، وفرق تركيب الأسلاك الذين يقومون بفحص طرف التوصيل قبل عملية التثبيت.
كيف أختار الحجم المناسب لطرفية الضغط البارد؟
طابق نطاق الموصلات الموثق من قبل الشركة المصنعة للطرفية مع مقاس السلك (AWG أو mm²) والمادة والبنية. ثم تحقق من شكل الطرفية، وأبعاد المسمار أو التوصيل، ودعم العزل، والملاءمة الكهربائية والبيئية، وأداة التجعيد والقالب ومعايير القبول المحددة.
هل الألوان الحمراء والزرقاء والصفراء هي ألوان طرفية عالمية؟
لا. تُشير هذه الألوان إلى نطاقات الأسلاك المألوفة في العديد من عائلات الأطراف المعزولة، ولكن الحدود والألوان الإضافية تختلف باختلاف الشركة المصنعة وسلسلة المنتجات. استخدم اللون كفحص سريع فقط بعد التأكد من صحة رقم القطعة في ورقة البيانات.
هل يعني RV2-4 دائمًا نفس حجم الطرفية؟
لا، RV2-4 هو رمز شائع لدى الموردين، وقد يشير إلى طرف حلقي معزول في سلسلة موصلات اسمية لمسمار M4، ولكنه ليس رمزًا قياسيًا عالميًا. تحقق من نطاق الموصلات وقطر الثقب والمادة والعزل والأدوات المتوافقة لدى المورد.
هل يمكنني تثبيت طرف توصيل أكبر على سلك أصغر؟
لا تستخدم هذا الموصل إلا إذا كانت بيانات تطبيق الطرفية تتضمنه صراحةً. تجنب طي السلك، أو إضافة خيوط زائدة، أو الاعتماد على قوة إضافية لملء أسطوانة كبيرة الحجم؛ اختر الطرفية المعتمدة بشكل صحيح بدلاً من ذلك.
هل يمكن توصيل سلكين بطرف واحد للضغط البارد؟
يُستخدم فقط عندما تحدد مواصفات الطرفية وتطبيقها تركيبة الموصلات المتعددة بدقة. وإلا، فيُستخدم طرفية أو وصلة مصممة ومؤهلة لموصلين.
هل يمكن استخدام أطراف التوصيل المضغوطة على البارد مع الأسلاك الصلبة؟
تسمح بعض أنظمة التجعيد باستخدام الموصلات الصلبة، بينما لا تسمح بذلك أنظمة أخرى. يشمل معيار IEC 60352-2 كلاً من وصلات التجعيد للأسلاك المجدولة والصلبة ضمن نطاقه العام، ولكن بيانات كل طرف توصيل ومواصفات التطبيق هي التي تحدد ما إذا كان مسموحًا باستخدام سلك صلب معين.
كيف يمكنني مطابقة طرف الحلقة مع مسمار M6؟
اختر طرف توصيل مُدرج صراحةً لأجهزة M6، ثم تحقق من قطر الثقب الفعلي وعرض اللسان وسماكته في الرسم، وقارنها بالمعدات ومجموعة المثبتات. لا تفترض وجود خلوص موحد أو تُجبر حلقة أصغر على المرور فوق السنون.
كيف يمكنني التأكد من أن عملية التجعيد النهائية مقبولة؟
استخدم مواصفات تطبيق الشركة المصنعة للطرفية. افحص موضع السلك، وحالة الجديلة، وفتحة الجرس أو فرشاة الموصل عند الاقتضاء، ودعم العزل، وتلف الأسطوانة؛ ثم قم بقياس ارتفاع التجعيد أو قم بإجراء اختبار سحب متحكم فيه عندما تتطلب المواصفات ذلك.
المراجع ومزيد من القراءة
تم استخدام هيئات التقييس ومنظمات السلامة وإرشادات الشركة المصنعة الأصلية لتصحيح قواعد تحديد الحجم والأدوات والفحص الواردة في هذه المقالة.
- IEC 60352-2:2024 — التوصيلات بدون لحام، الجزء 2: التوصيلات المضغوطة. النطاق، والمتطلبات العامة، وطرق الاختبار، والإرشادات العملية.
- حلول UL - خدمات اعتماد الموصلات. فئات الموصلات ومعايير UL ذات الصلة، بما في ذلك UL 486A-486B وUL 486E وUL 310.
- موليكس - دليل جودة وصلات التجعيد. التفاعل بين الأطراف والأسلاك والأدوات؛ خصائص التجعيد؛ القياسات؛ اختبار السحب والتحكم في العملية.
- موليكس - دليل جودة وصلات التجعيد الصناعيةأمثلة على بناء الأطراف بدون لحام، ودعم العزل، وإعداد الأسلاك وفحصها.
- شركة تي إي كونكتيفيتي - دليل بسيط للتجعيد. تحديد هوية الأداة بالنسبة للطرفية وميزات القبول المرئية للطرفيات ذات الأسطوانة المغلقة.
- NASA-STD-8739.4 — معيار جودة العمل الخاص بالتجعيد، وتوصيل الكابلات، والأسلاك، والضفائر الكهربائيةمرجع عملي فعال لتجميعات الكابلات والأسلاك الحساسة.
- المكتب الوطني للمعايير/المعهد الوطني للمعايير والتكنولوجيا - جداول أسلاك النحاسالأبعاد الاسمية لمقياس AWG ومساحات المقطع العرضي.
- سينتوب - مجموعة أطراف توصيل مضغوطة على الباردالخطوة الداخلية التالية لمطابقة النماذج، والعينات، والطلبات بالجملة، وتغليف المعدات الأصلية.
ملاحظة هندسية: هذا الدليل هو أداة مساعدة في الاختيار والشراء، وليس موافقة على التركيب أو بديلاً عن الرسم التخطيطي الحالي للشركة المصنعة للطرفيات، أو مواصفات التطبيق، أو تعليمات المعدات، أو المعايير المعمول بها، أو المراجعة الكهربائية المؤهلة. أعد تحميل الصور الخارجية وحسّنها قبل الإنتاج مع الحفاظ على حقوق الترخيص الخاصة بها.